Bearbeitung von geraden und spiralförmigen Nuten: Mehrachsen-Synchronisierung, Werkzeugwegplanung und Qualitätskontrolle
Bei der CNC-Bearbeitung mögen Nuten geometrisch einfach erscheinen, doch sie offenbaren oft erhebliche Unterschiede in der Bearbeitungsqualität und Produktionseffizienz. Insbesondere gerade und spiralförmige Nuten erfordern eine präzise Kontrolle nicht nur von Nutbreite, -tiefe und Oberflächengüte, sondern auch von Werkzeugwegplanung, Schnittparametern, synchroner Interpolation zwischen Dreh- und Linearachsen sowie Werkstückspannung.
Durch die Anwendung geeigneter Bearbeitungsstrategien, die auf der Werkstückgeometrie und den Materialeigenschaften basieren, sowie durch die präzise Steuerung der Schnittkräfte und der mehrachsigen Kinematik können Zerspanungsmechaniker die Betriebsstabilität deutlich verbessern. Dies trägt außerdem direkt zu geringerem Werkzeugverschleiß, selteneren Werkzeugwechseln und niedrigeren Kosten für die Nachbearbeitung bei.
1. Bearbeitungseigenschaften von geraden und spiralförmigen Nuten
Bearbeitung gerader Nuten
Gerade Nuten sind grundlegende Bearbeitungsmerkmale. Zu den wichtigsten Anforderungen gehören Nutbreite, -tiefe, Bodenprofil, Wandrechtwinkligkeit und Oberflächenrauheit.
Obwohl der Werkzeugweg relativ einfach ist, können bei der Bearbeitung harter Werkstoffe, tiefer oder schmaler Nuten aufgrund von übermäßigem Werkzeugüberstand, extremen Schnittkräften oder unzureichender Spanabfuhr dennoch verschiedene Probleme auftreten. Zu diesen Problemen gehören:
- Durchtrennen von Rattern (Vibrationen).
- Werkzeugdurchbiegung.
- Werkzeugspuren an den Nutwänden.
- Grate oder Aufbauschneiden (BUE).
- Maßabweichungen in Schlitzbreite und -tiefe.
Spiralnutbearbeitung
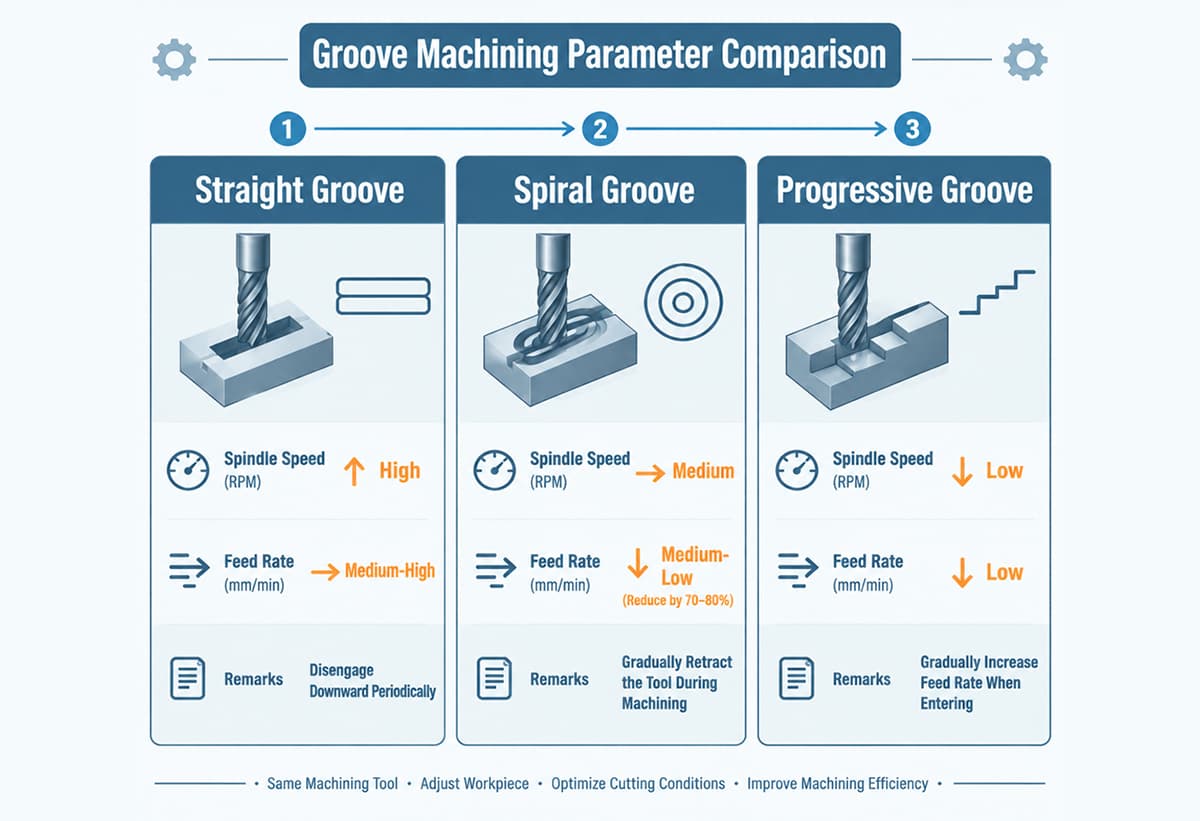
Die Bearbeitung von Spiralnuten erfordert üblicherweise eine synchrone Interpolation zwischen einer Drehachse und einer oder mehreren Linearachsen. Das Werkzeug muss sich entlang einer definierten Spiralkurve oder Anstelllinie bewegen und dabei einen stabilen Kontakt zum Werkstück aufrechterhalten.
Diese Art der Bearbeitung wird häufig verwendet für:
- Spiralführungsnuten
- Werkzeug- und Werkzeughalterkomponenten
- Wälzfräsen und Formwerkzeuge
- Übertragungs- und Führungskomponenten
- Zylindrische Werkstücke mit besonderen funktionellen Merkmalen
Schichtschneiden und mehrstufige Zuführung
Das schichtweise Schneiden oder mehrstufige Vorschubverfahren ist keine eigene Nutenart. Es handelt sich um eine Bearbeitungsstrategie, die bei geraden, spiralförmigen und tiefen Nuten angewendet werden kann.
Bei tiefen oder langen Nuten oder Werkstücken, die sich nicht für eine intensive Zerspanung in einem Arbeitsgang eignen, kann das Material schrittweise in mehreren Tiefen abgetragen werden. Dies reduziert die Schnittkraft in jedem Arbeitsgang und verbessert die Prozessstabilität.
In Kombination mit spiralförmiger Rampenbearbeitung, Rampeneinfahrt oder mehrstufiger Endbearbeitung kann diese Strategie auch die Spanabfuhr verbessern, die Werkzeugbelastung ausgleichen, die Schnittschwingungen reduzieren und das Risiko eines Werkzeugbruchs verringern.
2. Synchrone Interpolation zwischen Dreh- und Linearachsen
Der Schlüssel zur Verbesserung der Stabilität beim Nutenfräsen liegt nicht allein in der Drehbarkeit des Drehtisches. Die eigentliche Herausforderung besteht darin, ob sich die Drehachse und die Linearachsen synchron und kontrolliert bewegen lassen.
Bei der 4- oder 5-Achs-Bearbeitung muss die Drehachse häufig mit den linearen Achsen X, Y und Z abgestimmt werden. Die CNC-Steuerung berechnet Achsenposition, Geschwindigkeit, Beschleunigung und Verzögerung anhand der Bearbeitungskurve und des Werkstückkoordinatensystems, sodass das Werkzeug der vorgegebenen Kontur folgen kann.
Die Bearbeitungsqualität kann durch verschiedene Faktoren beeinflusst werden:
- Positioniergenauigkeit der Drehachse
- Spiel in der Drehachse
- Servo-Folgefehler
- Genauigkeit der Mehrachseninterpolation
- Beschleunigungs- und Verzögerungseinstellungen von Linear- und Drehachsen
- Werkstückspannsteifigkeit
- Schwingungseigenschaften des Werkzeug- und Spindelsystems
Daher sollten Hersteller bei der Bearbeitung von Spiralnuten oder komplexen Konturen nicht nur den richtigen Werkzeugweg wählen, sondern auch die Positioniergenauigkeit der Drehachse, die Eigenschaften des geringen Spieles, die Spannsteifigkeit und die Mehrachsen-Interpolationsfähigkeit der CNC-Steuerung überprüfen.
3. Schnittparameter und Werkzeugwegplanung
Die Schnittparameter müssen an Werkstückmaterial, Werkzeugmaterial, Werkzeugdurchmesser, Nutentiefe, Nutenbreite, Bearbeitungszugabe und Maschinensteifigkeit angepasst werden. Eine feste Spindeldrehzahl und ein fester Vorschub sollten nicht für jeden Nutbearbeitungsprozess verwendet werden.
Grobbearbeitung
Hauptzweck der Schruppbearbeitung ist der gleichmäßige Materialabtrag. Hersteller sollten in dieser Phase folgende Punkte beachten:
- Vermeiden Sie eine zu hohe Schnitttiefe in einem Arbeitsgang.
- Kontrolle der radialen und axialen Schnittkräfte
- Gewährleisten Sie einen reibungslosen Späneabtransport.
- Vermeiden Sie es, das Werkzeug zu lange unter hoher Last zu halten.
- Wählen Sie die geeignete Kühlung und Schmierung anhand der Materialeigenschaften.
- Bei harten Werkstoffen oder schwer zerspanbaren Legierungen können konservative Schnittparameter erforderlich sein, um Werkzeugausbrüche, Vibrationen oder plötzlichen Werkzeugausfall zu vermeiden.
Endbearbeitung
Bei der Feinbearbeitung sollte der Fokus auf Maßhaltigkeit, Konturgenauigkeit und Oberflächenrauheit liegen. Folgende Vorgehensweisen können zur Verbesserung der Endbearbeitungsqualität beitragen:
- Lassen Sie eine einheitliche und angemessene Endbearbeitungszulage.
- Reduzierung der Endbearbeitungstiefe und des radialen Eingriffs
- Verwenden Sie stabile Zu-, Ab- und Ausfahrtswege
- Vermeiden Sie plötzliche Änderungen der Schnittlast an Ecken oder lokalen Gegebenheiten.
- Gewährleisten Sie eine ausreichende dynamische Stabilität des Werkzeugs, des Werkzeughalters und des Spindelsystems.
Für tiefe oder lange Nuten empfiehlt sich das mehrstufige Schneiden, der mehrstufige Vorschub oder das spiralförmige Rampenschneiden, um die Schnittkraft und die Vibrationen zu reduzieren.
4. Werkzeugverschleiß- und Späneabfuhrmanagement
Zu den häufigsten Kostenfaktoren bei der Nutenbearbeitung gehören schneller Werkzeugverschleiß, Ausbrüche an der Schneidkante, mangelhafte Spanabfuhr und übermäßige Bearbeitungszeiten.
Bei ungleichmäßiger Schnittbelastung, zu großem Werkzeugüberstand oder unzureichendem Spanabtransport kann die Schneidkante schnell verschleißen. Dies kann zu Aufbauschneiden, Kratzern in den Nutwänden, Maßabweichungen und einer instabilen Oberflächengüte führen.
Bei der Bearbeitung tiefer und schmaler Nuten ist die Spanabfuhr besonders wichtig. Um ein erneutes Schneiden der Spane zu verhindern, können gegebenenfalls Hochdruckkühlmittel, ein geeigneter Werkzeugrückzug, Teilschnittverfahren oder segmentiertes Schneiden eingesetzt werden.
Durch die Optimierung des Drehachsenwinkels und der Werkzeugwegstrategie können Hersteller die Schnittbedingungen zwischen Werkzeug und Werkstück verbessern. Dies trägt zur Reduzierung lokaler Überlastung und Schnittschwingungen bei, was die Werkzeugstandzeit verlängern und die Bearbeitungskonsistenz erhöhen kann.
Bei der Massenproduktion sollten die Werkzeugkosten nicht allein anhand des Preises eines einzelnen Schneidwerkzeugs bewertet werden. Eine umfassendere Kostenanalyse sollte Folgendes berücksichtigen:
- Zykluszeit pro Teil
- Werkzeuglebensdauer
- Werkzeugwechselhäufigkeit
- Werkzeugeinstellungszeit
- Defektrate
- Oberflächenqualitätsschwankungen aufgrund von Werkzeugverschleiß
5. Oberflächenrauheit und Bearbeitungsstabilität
Die Oberflächenqualität von Nuten beeinflusst häufig direkt die Montage-, Gleit-, Dichtungs-, Führungs- oder Übertragungsfunktion des Bauteils. Daher sollte die Oberflächenrauheit nicht allein durch Sichtprüfung beurteilt werden. Sie muss gemäß den Zeichnungsvorgaben und den tatsächlichen Funktionsanforderungen kontrolliert werden.
Zu den Faktoren, die die Oberflächenqualität von Rillen beeinflussen, gehören:
- Spitzenzustand
- Werkzeugrundlauf
- Spindel- und Werkzeughaltersteifigkeit
- Schnittgeschwindigkeit und Vorschubgeschwindigkeit
- Fertigstellungszuschlag
- Werkzeugweg- und Ein-/Auslaufstrategie
- Kühl- und Schmierbedingungen
- Werkstückspannung und Maschinenvibration
Bei der Feinbearbeitung ist vor dem letzten Durchgang ein gleichmäßiges Aufmaß einzuhalten und die Schnitttiefe nicht zu groß zu machen. Die Werkzeugbewegung sollte gleichmäßig sein, insbesondere in der Nähe von Ecken und Übergangsbereichen, um Drehzahländerungen, Werkzeugspuren und Oberflächenfehler zu minimieren.
6. Prüfung der Maß-, Profil- und Geometriegenauigkeit
Nach Abschluss der Nutbearbeitung ist eine Prüfung gemäß Teilezeichnung, technischen Spezifikationen und Prüfplan durchzuführen. Zu den wichtigsten Prüfpunkten gehören:
- Nutbreite und Nuttiefe
- Form des Nutgrundes und Eckradius
- Rechtwinkligkeit der Nutwand oder Profil
- Nutposition und -richtung
- Grate, Kratzer oder ungewöhnliche Werkzeugspuren an den Nutwänden
- Steigung, Vorlauf und Helixwinkel von spiralförmigen Rillen
- Oberflächenrauheit
- Maßtoleranzen und geometrische Toleranzen sind in der Zeichnung angegeben.
Nutbreite und Nuttiefe
Die Akzeptanzkriterien für Nutbreite und Nuttiefe sollten auf der Teilezeichnung und den funktionalen Anforderungen basieren. Es sollte kein einheitlicher Toleranzwert für alle Nutbearbeitungsanwendungen angewendet werden.
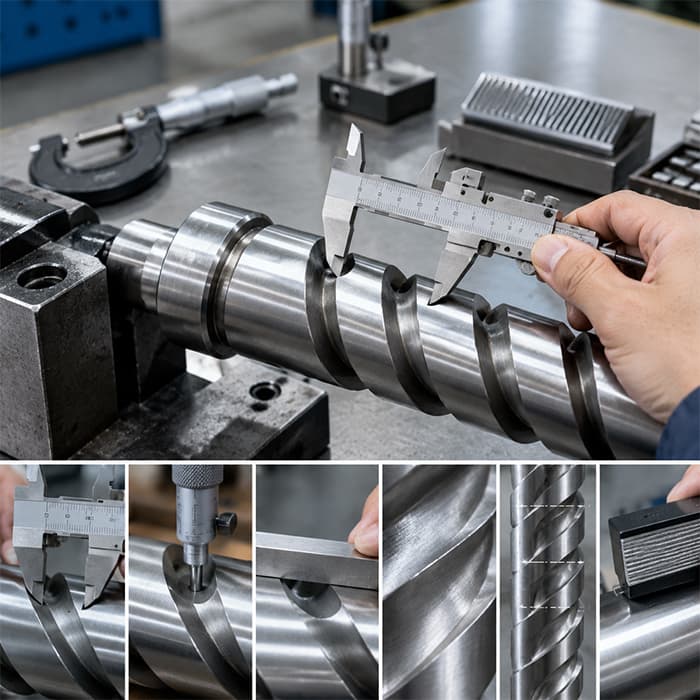
Je nach Nutart, Größe und Präzisionsanforderungen können folgende Messwerkzeuge verwendet werden:
- Stiftlehren oder Steckerlehren
- Tiefenmesser
- Interne Messgeräte
- Spezielle Nutbreitenlehren
- Bildmesssysteme
- Koordinatenmessgeräte, auch CMMs genannt
Beispielsweise kann ein Präzisionsbauteil eine Toleranz von ±0,02 mm oder enger erfordern. Die tatsächliche Toleranz sollte jedoch stets der technischen Zeichnung, den Kundenspezifikationen und den Prüfnormen entsprechen.
Steigung und Profil der Spiralnut
Eine spiralförmige Nut kann mithilfe einer Koordinatenmessmaschine (KMM), eines speziellen Profilmessgeräts oder eines anderen geeigneten Messsystems geprüft werden. Wichtige Prüfpunkte sind:
- Steigung oder Leitung
- Helixwinkel
- Nutprofil
- Nutbreite und Nuttiefe
- Nutposition und -richtung
- Profilabweichung aufgrund von Interpolation zwischen Dreh- und Linearachse
Werden Steigungs- oder Profilfehler festgestellt, sind weitere Analysen erforderlich. Mögliche Ursachen sind Positionierfehler der Drehachse, Spiel, Servofolgefehler, Mehrachsen-Synchronisationsfehler und Werkzeugverschleiß. Das Problem sollte nicht ohne detaillierte Untersuchung allein auf das Spiel der Drehachse zurückgeführt werden.
Geometrische Toleranzen
Enthält die technische Zeichnung GD&T-Anforderungen, so ist die Prüfung gemäß den festgelegten geometrischen Bemaßungs- und Tolerierungsnormen durchzuführen. Zu den zu prüfenden Kriterien gehören unter anderem Position, Orientierung, Parallelität, Rechtwinkligkeit, Profil und Symmetrie.
Der Radius des Nutgrundes, das Profil der Nutwand und die Mittelposition sollten entsprechend der tatsächlichen Funktion des Bauteils und den Zeichnungsvorgaben beurteilt werden.
7. Zuverlässige Mehrachsen-Bearbeitungsunterstützung für Nutanwendungen
Gerade und spiralförmige Nuten mögen auf den ersten Blick einfache Nutmerkmale sein. In der tatsächlichen Bearbeitung erfordern sie jedoch eine präzise Steuerung der Werkzeugwegplanung, der Schnittparameter, der Spanabfuhr, der Werkzeugstandzeit, der Werkstückspannung und der Mehrachsensynchronisation.
Bei komplexen Nutstrukturen und der Bearbeitung mehrerer Achsen beeinflussen die Positioniergenauigkeit der Drehachse, das geringe Übertragungsspiel, die strukturelle Steifigkeit und die Spannleistung die Bearbeitungsqualität, die Maßgenauigkeit und die Produktionseffizienz unmittelbar.
Die Firma detron Machine Co., Ltd. hat sich auf hochpräzise CNC-Rundtische für die 4. und 5. Achse spezialisiert. Dank stabiler Drehpositionierung, spielarmem Getriebe, hochsteifer Konstruktion und zuverlässiger Spannleistung bietet detron optimale Unterstützung für die Mehrachsenbearbeitung von Fräsmaschinen.
Für Hersteller, die sich mit der Bearbeitung von geraden Nuten, spiralförmigen Nuten, tiefen Nuten oder komplexen CNC-Nuten beschäftigen, tragen detron Rundtische zur Verbesserung der Bearbeitungsstabilität, der Wiederholgenauigkeit der Positionierung und der Gesamteffizienz der Produktion bei.