Mecanizado de ranuras rectas y helicoidales: sincronización multieje, planificación de trayectorias de herramienta y control de calidad.
En el mecanizado CNC, las ranuras pueden parecer geométricamente simples, pero a menudo revelan diferencias significativas en la calidad del mecanizado y la eficiencia de la producción. Las ranuras rectas y helicoidales, en particular, exigen un control estricto no solo sobre el ancho, la profundidad y el acabado superficial, sino también sobre la planificación de la trayectoria de la herramienta, los parámetros de corte, la interpolación síncrona entre los ejes rotatorios y lineales, y la rigidez de sujeción de la pieza.
Al adoptar estrategias de mecanizado adecuadas según la geometría de la pieza y las características del material, y al controlar rigurosamente las cargas de corte y la cinemática multieje, los operarios pueden mejorar drásticamente la estabilidad operativa. Esto también contribuye directamente a reducir el desgaste de las herramientas, disminuir la frecuencia de los cambios de herramienta y reducir los costes de acabado secundario.
1. Características de mecanizado de ranuras rectas y helicoidales
Mecanizado de ranuras rectas
Las ranuras rectas son características mecanizadas fundamentales. Los requisitos principales incluyen el ancho, la profundidad, el perfil del fondo, la perpendicularidad de la pared y la rugosidad de la superficie.
Aunque la trayectoria de la herramienta es relativamente sencilla, el mecanizado de materiales duros, ranuras profundas o ranuras estrechas puede provocar diversos problemas debido a un voladizo excesivo de la herramienta, cargas de corte extremas o una evacuación deficiente de las virutas. Estos problemas incluyen:
- Vibración de corte.
- Desviación de la herramienta.
- Marcas de herramientas en las paredes de la ranura.
- Rebabas o borde recrecido (BUE).
- Desviaciones dimensionales en el ancho y la profundidad de la ranura.
Mecanizado de ranuras helicoidales
El mecanizado de ranuras helicoidales generalmente requiere una interpolación síncrona entre un eje rotatorio y uno o más ejes lineales. La herramienta debe moverse a lo largo de una curva helicoidal o trayectoria definida, manteniendo un contacto estable con la pieza de trabajo.
Este tipo de mecanizado se utiliza comúnmente para:
- Ranuras guía helicoidales
- Componentes de herramientas y portaherramientas
- Fresas y herramientas de conformado
- Componentes de transmisión y guiado
- Piezas cilíndricas con características funcionales especiales.
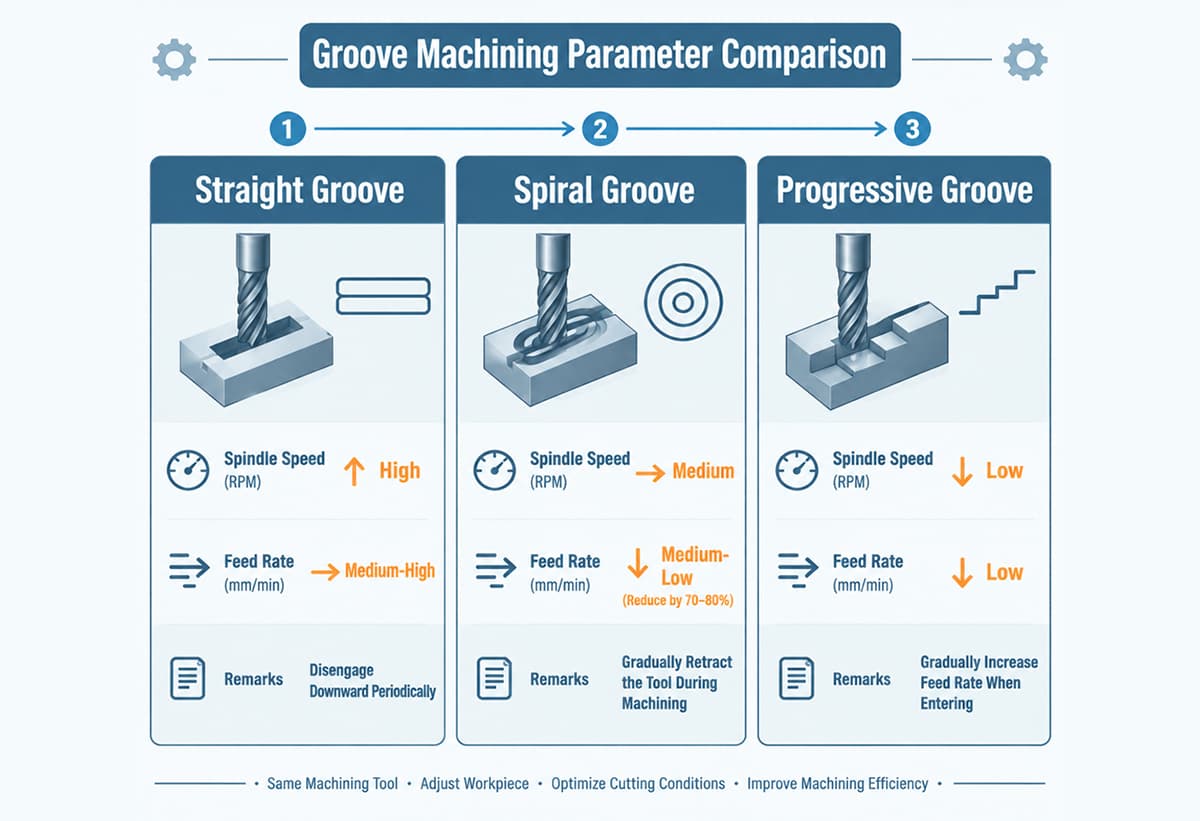
Corte por capas y alimentación en múltiples etapas
El corte por capas o la alimentación en varias etapas no constituyen un tipo de ranura independiente. Se trata de una estrategia de mecanizado que puede aplicarse a ranuras rectas, ranuras helicoidales y ranuras profundas.
Para ranuras profundas, ranuras largas o piezas que no permiten un mecanizado intenso en una sola pasada, el material se puede eliminar gradualmente en varios niveles de profundidad. Esto reduce la carga de corte en cada pasada y mejora la estabilidad del proceso.
Cuando se combina con el avance helicoidal, la entrada en rampa o el acabado en varias etapas, esta estrategia también puede mejorar la evacuación de virutas, equilibrar la carga de la herramienta, reducir la vibración de corte y disminuir el riesgo de rotura de la herramienta.
2. Interpolación síncrona entre ejes rotatorios y lineales
La clave para mejorar la estabilidad del mecanizado de ranuras no reside simplemente en si la mesa giratoria puede rotar. El verdadero desafío radica en si el eje rotatorio y los ejes lineales pueden moverse de forma sincronizada y controlada.
En el mecanizado de 4 o 5 ejes, el eje rotatorio suele necesitar coordinarse con los ejes lineales X, Y y Z. El controlador CNC calcula la posición, la velocidad, la aceleración y la desaceleración del eje según la curva de mecanizado y el sistema de coordenadas de la pieza, lo que permite que la herramienta siga el contorno requerido.
La calidad del mecanizado puede verse afectada por varios factores:
- Precisión de posicionamiento del eje rotatorio
- Juego del eje rotatorio
- Error de seguimiento del servo
- Precisión de interpolación multieje
- Ajustes de aceleración y desaceleración de ejes lineales y rotatorios.
- rigidez de sujeción de la pieza de trabajo
- Características de vibración del sistema de herramienta y husillo
Por lo tanto, en el mecanizado de ranuras helicoidales o de contornos complejos, los fabricantes no solo deben elegir la trayectoria de herramienta adecuada, sino también confirmar el rendimiento de posicionamiento del eje rotatorio, las características de baja holgura, la rigidez de sujeción y la capacidad de interpolación multieje del controlador CNC.
3. Parámetros de corte y planificación de la trayectoria de la herramienta
Los parámetros de corte deben ajustarse según el material de la pieza, el material de la herramienta, el diámetro de la herramienta, la profundidad y el ancho de la ranura, el margen de mecanizado y la rigidez de la máquina. No se debe aplicar una velocidad de husillo ni una velocidad de avance fijas a todos los procesos de mecanizado de ranuras.
Mecanizado en bruto
El objetivo principal del mecanizado basto es la eliminación estable de material. Durante esta etapa, los fabricantes deben prestar atención a los siguientes puntos:
- Evite una profundidad de corte excesiva en una sola pasada.
- Controlar las cargas de corte radiales y axiales.
- Mantenga una evacuación fluida de las virutas.
- Evite mantener la herramienta bajo una carga elevada durante demasiado tiempo.
- Seleccione la refrigeración y lubricación adecuadas en función de las características del material.
- Para materiales duros o aleaciones difíciles de mecanizar, puede ser necesario emplear parámetros de corte conservadores para evitar el astillamiento de la herramienta, la vibración o la falla repentina de la misma.
Acabado del mecanizado
El mecanizado de acabado debe centrarse en la estabilidad dimensional, la precisión del contorno y la rugosidad superficial. Las siguientes prácticas pueden ayudar a mejorar la calidad del mecanizado final:
- Dejar uniforme y margen de acabado adecuado
- Reduzca la profundidad de corte final y el acoplamiento radial.
- Utilice rutas de entrada, salida y acceso estables.
- Evite cambios bruscos en la carga de corte en esquinas o características locales.
- Garantizar una estabilidad dinámica suficiente de la herramienta, el portaherramientas y el sistema de husillo.
Para ranuras profundas o largas, se recomienda el corte por capas, la alimentación en varias etapas o el avance helicoidal para reducir la fuerza de corte y la vibración.
4. Gestión del desgaste de la herramienta y la evacuación de virutas
Los problemas de costes más comunes en el mecanizado de ranuras incluyen el rápido desgaste de la herramienta, el astillamiento del filo de corte, la mala evacuación de las virutas y el tiempo de mecanizado excesivo.
Cuando la carga de corte es irregular, el voladizo de la herramienta es excesivo o las virutas no se eliminan correctamente, el filo de corte puede desgastarse rápidamente. Esto puede provocar acumulación de material en el filo, rayaduras en las paredes de la ranura, variaciones dimensionales y un acabado superficial inestable.
Para el mecanizado de ranuras profundas y estrechas, la evacuación de virutas es especialmente importante. Cuando sea necesario, se puede utilizar refrigerante a alta presión, una retracción adecuada de la herramienta, técnicas de corte intermitente o corte segmentado para evitar que la viruta se vuelva a cortar.
Al optimizar el ángulo del eje rotatorio y la trayectoria de la herramienta, los fabricantes pueden mejorar las condiciones de contacto entre la herramienta y la pieza de trabajo. Esto ayuda a reducir la sobrecarga local y la vibración durante el corte, lo que puede prolongar la vida útil de la herramienta y mejorar la consistencia del mecanizado.
Para la producción en masa, el costo de las herramientas no debe evaluarse únicamente por el precio de una sola herramienta de corte. Un análisis de costos más completo debe incluir:
- Tiempo de ciclo por pieza
- Vida útil de la herramienta
- Frecuencia de cambio de herramientas
- Tiempo de ajuste de la herramienta
- Tasa de defectos
- Variación en la calidad de la superficie causada por el desgaste de la herramienta
5. Rugosidad superficial y estabilidad del mecanizado
La calidad de la superficie de la ranura suele afectar directamente al montaje, deslizamiento, sellado, guiado o transmisión de la pieza. Por lo tanto, la rugosidad superficial no debe evaluarse únicamente mediante inspección visual, sino que debe controlarse según los requisitos del plano y las necesidades funcionales reales.
Entre los factores que influyen en la calidad de la superficie de la ranura se incluyen:
- condición de vanguardia
- Agotamiento de la herramienta
- Rigidez del husillo y del portaherramientas
- Velocidad de corte y velocidad de avance
- Margen de acabado
- Estrategia de trayectoria de la herramienta y de entrada/salida
- Condiciones de refrigeración y lubricación
- Sujeción de la pieza de trabajo y vibración de la máquina
Durante el mecanizado de acabado, se debe mantener una tolerancia uniforme antes de la pasada final, y la profundidad de corte final no debe ser excesiva. El movimiento de la herramienta también debe ser suave, especialmente cerca de las esquinas o zonas de transición, para reducir los cambios de velocidad, las marcas de herramienta y la acumulación de defectos superficiales.
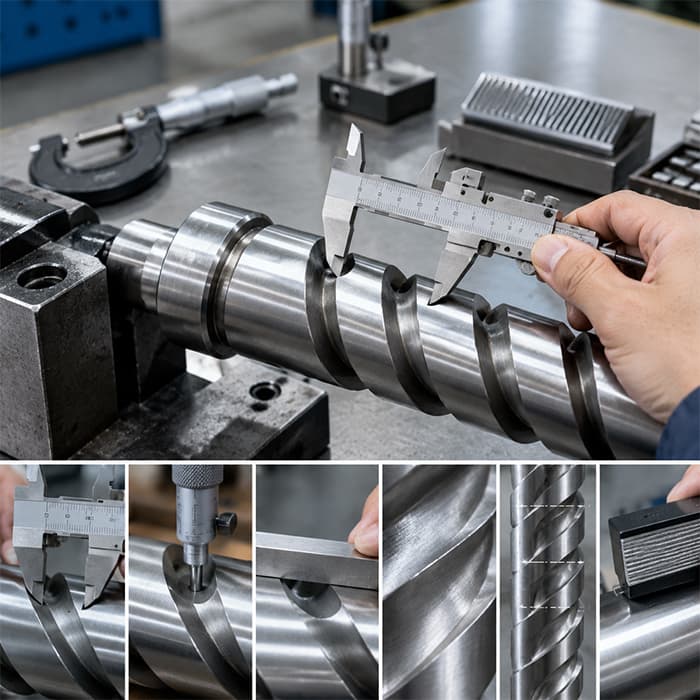
6. Inspección de la precisión dimensional, de perfil y geométrica.
Una vez finalizado el mecanizado de la ranura, se debe realizar la inspección de acuerdo con el plano de la pieza, las especificaciones técnicas y el plan de inspección. Los elementos clave de la inspección incluyen:
- Ancho de la ranura y profundidad de la ranura
- Forma del fondo de la ranura y radio de la esquina
- Perpendicularidad o perfil de la pared de la ranura
- Posición y dirección de la ranura
- Rebabas, arañazos o marcas de herramientas anormales en las paredes de las ranuras.
- Paso, avance y ángulo de hélice de las ranuras helicoidales
- rugosidad superficial
- Tolerancia dimensional y tolerancia geométrica especificadas en el dibujo.
Ancho de la ranura y profundidad de la ranura
Los criterios de aceptación para el ancho y la profundidad de la ranura deben basarse en el plano de la pieza y los requisitos funcionales. No se debe aplicar un único valor de tolerancia a todas las aplicaciones de mecanizado de ranuras.
Según el tipo de ranura, el tamaño y los requisitos de precisión, se pueden utilizar las siguientes herramientas de medición:
- Calibres de pasador o calibres de tapón
- Medidores de profundidad
- Instrumentos de medición interna
- Calibradores de ancho de ranura específicos
- Sistemas de medición por visión
- Máquinas de medición por coordenadas, también conocidas como MMC
Por ejemplo, un componente de acoplamiento de precisión puede requerir una tolerancia de ±0,02 mm o incluso menor. Sin embargo, la tolerancia real siempre debe ajustarse al plano de ingeniería, las especificaciones del cliente y las normas de inspección.
Paso y perfil de la ranura helicoidal
Una ranura helicoidal se puede inspeccionar utilizando una máquina de medición por coordenadas (MMC), un equipo de medición de perfiles específico u otro sistema de medición adecuado. Los elementos de inspección importantes incluyen:
- Paso o avance helicoidal
- Ángulo de hélice
- Perfil de ranura
- Ancho de la ranura y profundidad de la ranura
- Posición y dirección de la ranura
- Desviación del perfil causada por la interpolación de ejes rotatorios y lineales.
Si se detectan errores de paso o perfil, se debe realizar un análisis más exhaustivo. Entre las posibles causas se incluyen errores de posicionamiento del eje rotatorio, holgura, errores de seguimiento del servomotor, errores de sincronización multieje y desgaste de la herramienta. El problema no debe atribuirse únicamente a la holgura del eje rotatorio sin una evaluación detallada.
Tolerancias geométricas
Si el plano de ingeniería incluye requisitos de tolerancias geométricas (GD&T), la inspección debe seguir las normas de dimensionamiento y tolerancias geométricas especificadas. Estos aspectos pueden incluir posición, orientación, paralelismo, perpendicularidad, perfil o simetría.
El radio del fondo de la ranura, el perfil de la pared de la ranura y la posición central deben evaluarse de acuerdo con la función real de la pieza y las especificaciones del plano.
7. Soporte fiable para mecanizado multieje en aplicaciones de ranurado.
Las ranuras rectas y helicoidales pueden parecer características de ranurado sencillas. Sin embargo, en el mecanizado real, requieren un control equilibrado de la planificación de la trayectoria de la herramienta, los parámetros de corte, la evacuación de virutas, la vida útil de la herramienta, la sujeción de la pieza de trabajo y la sincronización multieje.
Para ranuras complejas y mecanizado multieje, la precisión de posicionamiento del eje rotatorio, la transmisión con baja holgura, la rigidez estructural y el rendimiento de la sujeción afectan directamente a la calidad del mecanizado, la consistencia dimensional y la eficiencia de la producción.
detron Machine Co., Ltd. se especializa en mesas giratorias CNC de 4.º y 5.º eje de alta precisión. Gracias a su posicionamiento giratorio estable, transmisión con mínima holgura, estructura de alta rigidez y un sistema de sujeción fiable, detron ofrece un sólido soporte para el mecanizado multieje en fresadoras.
Para los fabricantes que trabajan en el mecanizado de ranuras rectas, ranuras helicoidales, ranuras profundas o ranuras CNC complejas, las mesas giratorias detron ayudan a mejorar la estabilidad del mecanizado, la precisión del posicionamiento repetitivo y la eficiencia general de la producción.