Sincronizzazione multiasse, pianificazione del percorso utensile e controllo qualità per la lavorazione di scanalature diritte ed elicoidali.
Nella lavorazione CNC, le scanalature possono apparire geometricamente semplici, ma spesso rivelano enormi differenze in termini di qualità di lavorazione ed efficienza produttiva. Le scanalature dritte ed elicoidali, in particolare, richiedono un controllo rigoroso non solo su larghezza, profondità e finitura superficiale, ma anche sulla pianificazione del percorso utensile, sui parametri di taglio, sull'interpolazione sincrona tra assi rotanti e lineari e sulla rigidità del bloccaggio del pezzo.
Adottando strategie di lavorazione appropriate in base alla geometria del pezzo e alle caratteristiche del materiale, e controllando rigorosamente i carichi di taglio e la cinematica multiasse, gli operatori possono migliorare drasticamente la stabilità operativa. Ciò contribuisce anche direttamente a ridurre l'usura degli utensili, a diminuire la frequenza dei cambi utensile e a ridurre i costi di finitura secondaria.
1. Caratteristiche di lavorazione di scanalature dritte ed elicoidali
Lavorazione di scanalature dritte
Le scanalature rettilinee sono elementi fondamentali della lavorazione meccanica. I requisiti principali includono larghezza, profondità, profilo del fondo, perpendicolarità delle pareti e rugosità superficiale della scanalatura.
Sebbene il percorso utensile sia relativamente semplice, la lavorazione di materiali duri, scanalature profonde o strette può comunque causare diversi problemi a causa di un'eccessiva sporgenza dell'utensile, carichi di taglio estremi o una scarsa evacuazione dei trucioli. Questi problemi includono:
- Taglio delle vibrazioni (chattering).
- Deformazione dell'utensile.
- Segni degli utensili sulle pareti della scanalatura.
- Bave o bordi di riporto (BUE).
- Deviazioni dimensionali nella larghezza e nella profondità della fessura.
Lavorazione di scanalature elicoidali
La lavorazione di scanalature elicoidali richiede in genere un'interpolazione sincrona tra un asse rotante e uno o più assi lineari. L'utensile deve muoversi lungo una curva elicoidale o un percorso definito, mantenendo un contatto stabile con il pezzo in lavorazione.
Questo tipo di lavorazione viene comunemente utilizzato per:
- Scanalature di guida elicoidali
- Componenti per utensili e portautensili
- Piani cottura e utensili di formatura
- Componenti di trasmissione e guida
- Pezzi cilindrici con caratteristiche funzionali speciali
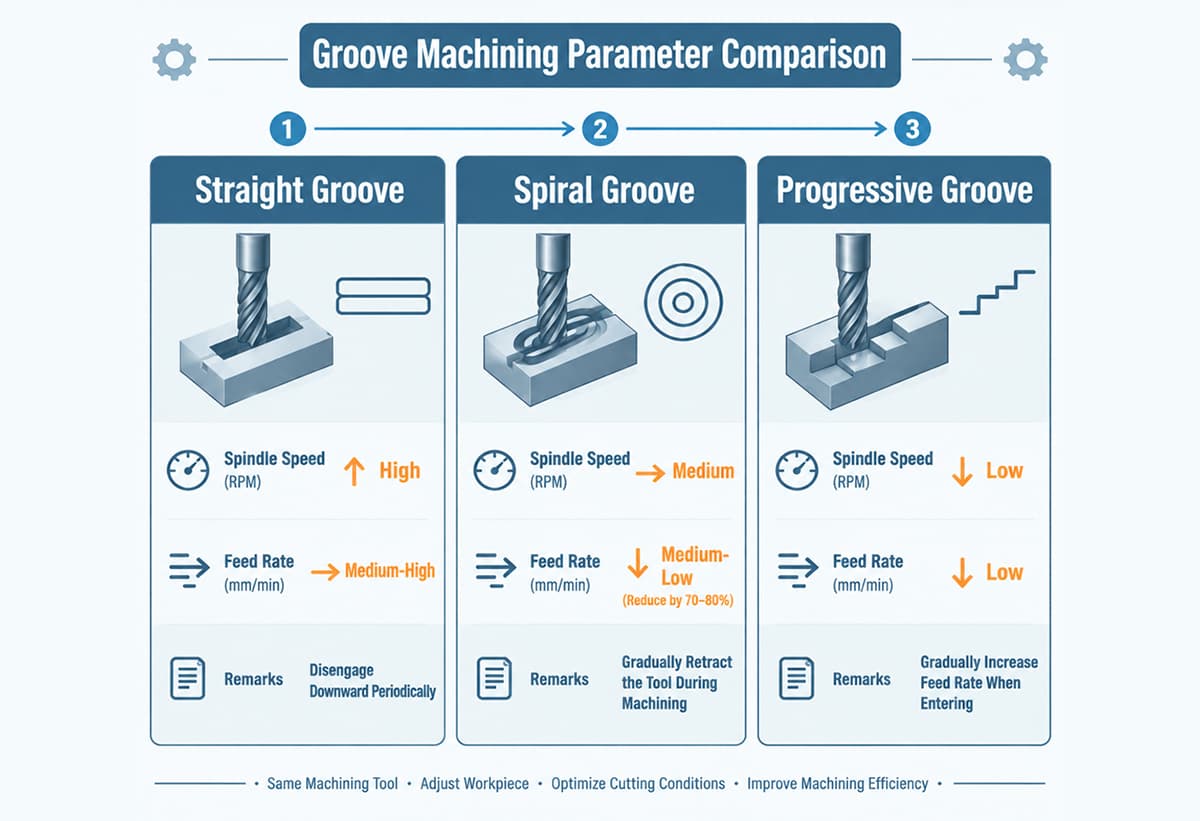
Taglio a strati e alimentazione a più fasi
La lavorazione a strati o l'alimentazione a più fasi non costituiscono un tipo di scanalatura a sé stante. Si tratta di una strategia di lavorazione applicabile a scanalature diritte, scanalature elicoidali e scanalature profonde.
Per scanalature profonde, scanalature lunghe o pezzi non adatti a un taglio pesante in un'unica passata, il materiale può essere rimosso gradualmente a più livelli di profondità. Ciò riduce il carico di taglio in ogni passata e migliora la stabilità del processo.
Se combinata con rampe elicoidali, ingressi a rampa o finiture multistadio, questa strategia può anche migliorare l'evacuazione dei trucioli, bilanciare il carico dell'utensile, ridurre le vibrazioni di taglio e diminuire il rischio di rottura dell'utensile.
2. Interpolazione sincrona tra assi rotanti e lineari
La chiave per migliorare la stabilità della lavorazione delle scanalature non sta semplicemente nella capacità di rotazione della tavola rotante. La vera sfida consiste nel garantire che l'asse rotante e gli assi lineari possano muoversi in modo sincronizzato e controllato.
Nella lavorazione a 4 o 5 assi, l'asse rotante deve spesso coordinarsi con gli assi lineari X, Y e Z. Il controllore CNC calcola la posizione, la velocità, l'accelerazione e la decelerazione degli assi in base alla curva di lavorazione e al sistema di coordinate del pezzo, consentendo all'utensile di seguire il profilo richiesto.
La qualità della lavorazione può essere influenzata da diversi fattori:
- Precisione di posizionamento dell'asse rotante
- contraccolpo dell'asse rotante
- Errore di inseguimento del servo
- Precisione dell'interpolazione multiasse
- Impostazioni di accelerazione e decelerazione degli assi lineari e rotanti
- Rigidità di serraggio del pezzo
- Caratteristiche di vibrazione del sistema utensile-mandrino
Pertanto, nella lavorazione di scanalature elicoidali o nella lavorazione di contorni complessi, i produttori non devono solo scegliere il percorso utensile corretto, ma anche verificare le prestazioni di posizionamento dell'asse rotante, le caratteristiche di basso gioco, la rigidità di serraggio e la capacità di interpolazione multiasse del controllore CNC.
3. Parametri di taglio e pianificazione del percorso utensile
I parametri di taglio devono essere regolati in base al materiale del pezzo, al materiale dell'utensile, al diametro dell'utensile, alla profondità della scanalatura, alla larghezza della scanalatura, al sovrametallo di lavorazione e alla rigidità della macchina. Non è opportuno applicare una velocità del mandrino e un avanzamento fissi a ogni processo di lavorazione delle scanalature.
Lavorazione sgrossatura
Lo scopo principale della sgrossatura è la rimozione stabile del materiale. Durante questa fase, i produttori devono prestare attenzione ai seguenti punti:
- Evitare una profondità di taglio eccessiva in un singolo passaggio
- Controllo dei carichi di taglio radiali e assiali
- Mantenere un'evacuazione fluida dei trucioli
- Evitare di mantenere l'utensile sotto carico elevato per troppo tempo.
- Selezionare il raffreddamento e la lubrificazione appropriati in base alle caratteristiche del materiale.
- Per materiali duri o leghe difficili da lavorare, potrebbero essere necessari parametri di taglio conservativi per evitare scheggiature, vibrazioni o rotture improvvise dell'utensile.
Lavorazione di finitura
La lavorazione di finitura dovrebbe concentrarsi sulla stabilità dimensionale, sulla precisione del profilo e sulla rugosità superficiale. Le seguenti pratiche possono contribuire a migliorare la qualità della lavorazione finale:
- Lasciare l'uniforme e l'indennità di fine corso appropriata
- Ridurre la profondità di taglio finale e l'impegno radiale
- Utilizzare percorsi di accesso, di uscita e di avvicinamento stabili.
- Evitare bruschi cambiamenti di carico di taglio in corrispondenza di angoli o elementi locali
- Garantire una sufficiente stabilità dinamica dell'utensile, del portautensili e del sistema mandrino.
Per scanalature profonde o lunghe, si consiglia il taglio a strati, l'alimentazione a più fasi o la rampa elicoidale per ridurre la forza di taglio e le vibrazioni.
4. Gestione dell'usura degli utensili e dell'evacuazione dei trucioli
I problemi più comuni che comportano costi elevati nella lavorazione di scanalature includono l'usura rapida degli utensili, la scheggiatura del tagliente, la scarsa evacuazione dei trucioli e i tempi di lavorazione eccessivi.
Quando il carico di taglio è irregolare, la sporgenza dell'utensile è eccessiva o i trucioli non possono essere rimossi in modo uniforme, il tagliente può usurarsi rapidamente. Ciò può causare accumulo di materiale sul tagliente, graffi sulle pareti della scanalatura, variazioni dimensionali e una finitura superficiale instabile.
Nella lavorazione di scanalature profonde e strette, l'evacuazione dei trucioli è particolarmente importante. Se necessario, è possibile utilizzare un refrigerante ad alta pressione, un'adeguata retrazione dell'utensile, strategie di taglio intermittente o segmentato per evitare il ritaglio dei trucioli.
Ottimizzando l'angolo dell'asse di rotazione e la strategia del percorso utensile, i produttori possono migliorare le condizioni di contatto di taglio tra l'utensile e il pezzo in lavorazione. Ciò contribuisce a ridurre i sovraccarichi locali e le vibrazioni di taglio, prolungando la durata dell'utensile e migliorando la uniformità della lavorazione.
Nella produzione di massa, il costo degli utensili non dovrebbe essere valutato solo in base al prezzo del singolo utensile da taglio. Un'analisi dei costi più completa dovrebbe includere:
- Tempo di ciclo per componente
- vita utile dell'utensile
- Frequenza di cambio utensili
- Tempo di regolazione dell'utensile
- Tasso di difettosità
- Variazioni della qualità della superficie causate dall'usura degli utensili
5. Rugosità superficiale e stabilità di lavorazione
La qualità della superficie delle scanalature influisce spesso direttamente sull'assemblaggio, lo scorrimento, la tenuta, la guida o la trasmissione del componente. Pertanto, la rugosità superficiale non dovrebbe essere valutata solo tramite ispezione visiva, ma controllata in base ai requisiti di disegno e alle effettive esigenze funzionali.
I fattori che influenzano la qualità della superficie delle scanalature includono:
- Condizioni all'avanguardia
- Eccesso di utensile
- Rigidità del mandrino e del portautensili
- velocità di taglio e velocità di avanzamento
- Indennità di finitura
- Percorso utensile e strategia di ingresso/uscita
- Condizioni di raffreddamento e lubrificazione
- Bloccaggio del pezzo e vibrazioni della macchina
Durante la lavorazione di finitura, è necessario mantenere un sovrametallo uniforme prima della passata finale e la profondità di taglio finale non deve essere eccessiva. Il movimento dell'utensile deve inoltre rimanere fluido, soprattutto in prossimità di angoli o zone di transizione, per ridurre le variazioni di velocità, i segni dell'utensile e l'accumulo di difetti superficiali.
6. Ispezione dell'accuratezza dimensionale, del profilo e geometrica
Una volta completata la lavorazione della scanalatura, è necessario eseguire un'ispezione in conformità al disegno del pezzo, alle specifiche tecniche e al piano di ispezione. Gli elementi chiave dell'ispezione includono:
- Larghezza e profondità della scanalatura
- Forma del fondo della scanalatura e raggio dell'angolo
- perpendicolarità o profilo della parete della scanalatura
- Posizione e direzione della scanalatura
- Bave, graffi o segni anomali degli utensili sulle pareti della scanalatura
- Passo, avanzamento e angolo di elica delle scanalature elicoidali
- Rugosità superficiale
- Tolleranza dimensionale e tolleranza geometrica specificate nel disegno
Larghezza e profondità della scanalatura
I criteri di accettazione per la larghezza e la profondità della scanalatura devono essere basati sul disegno del pezzo e sui requisiti funzionali. Non si deve applicare un singolo valore di tolleranza a tutte le lavorazioni di scanalatura.
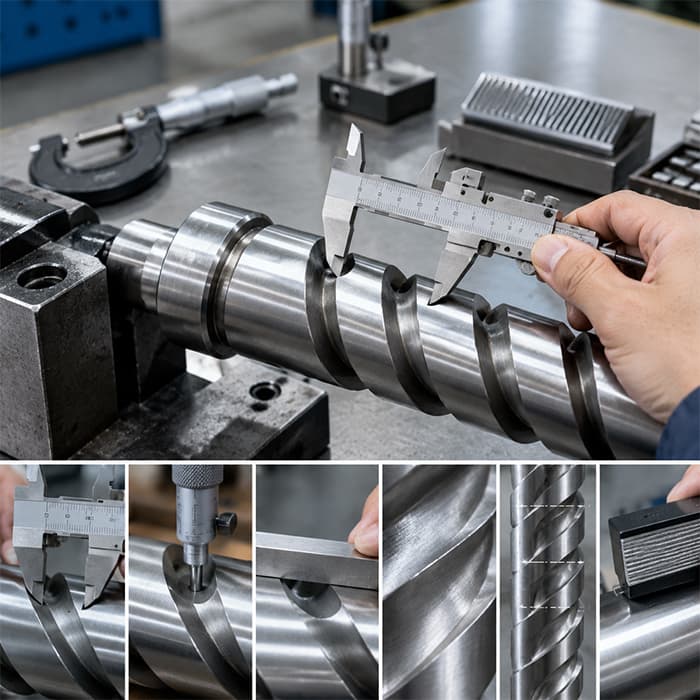
A seconda del tipo di scanalatura, delle dimensioni e dei requisiti di precisione, è possibile utilizzare i seguenti strumenti di misurazione:
- Calibri a spina o calibri a tampone
- Indicatori di profondità
- strumenti di misura interni
- Calibri dedicati per la larghezza delle scanalature
- sistemi di misurazione della visione
- Macchine di misura a coordinate, note anche come CMM
Ad esempio, un componente di accoppiamento di precisione potrebbe richiedere una tolleranza di ±0,02 mm o inferiore. Tuttavia, la tolleranza effettiva deve sempre essere conforme al disegno tecnico, alle specifiche del cliente e agli standard di ispezione.
Passo e profilo della scanalatura elicoidale
Una scanalatura elicoidale può essere ispezionata utilizzando una macchina di misura a coordinate (CMM), apparecchiature dedicate per la misurazione del profilo o un altro sistema di misurazione idoneo. Gli elementi di ispezione importanti includono:
- Passo o avanzamento elicoidale
- Angolo dell'elica
- Profilo della scanalatura
- Larghezza e profondità della scanalatura
- Posizione e direzione della scanalatura
- Deviazione del profilo causata dall'interpolazione degli assi rotativo e lineare
Se vengono rilevati errori di passo o di profilo, è necessario condurre un'analisi più approfondita. Le possibili cause includono errori di posizionamento dell'asse rotante, gioco meccanico, errori di inseguimento del servomotore, errori di sincronizzazione multiasse e usura dell'utensile. Il problema non deve essere attribuito unicamente al gioco meccanico dell'asse rotante senza una valutazione dettagliata.
Tolleranze geometriche
Se il disegno tecnico include requisiti GD&T, l'ispezione deve seguire gli standard di quotatura e tolleranza geometrica specificati. Gli elementi possono includere posizione, orientamento, parallelismo, perpendicolarità, profilo o simmetria.
Il raggio di curvatura del fondo della scanalatura, il profilo della parete della scanalatura e la posizione del centro devono essere valutati in base alla funzione effettiva del componente e alle specifiche del disegno.
7. Supporto affidabile per la lavorazione multiasse di applicazioni di scanalatura
Le scanalature diritte e quelle elicoidali possono sembrare semplici elementi di lavorazione. Tuttavia, nella lavorazione reale, richiedono un controllo equilibrato della pianificazione del percorso utensile, dei parametri di taglio, dell'evacuazione dei trucioli, della durata dell'utensile, del bloccaggio del pezzo e della sincronizzazione multiasse.
Per scanalature complesse e lavorazioni multiasse, la precisione di posizionamento dell'asse rotante, la trasmissione a basso gioco, la rigidità strutturale e le prestazioni di serraggio influiscono direttamente sulla qualità della lavorazione, sulla coerenza dimensionale e sull'efficienza produttiva.
detron Machine Co., Ltd. è specializzata in tavole rotanti CNC a 4 e 5 assi di alta precisione. Grazie al posizionamento rotante stabile, alla trasmissione a basso gioco, alla struttura ad alta rigidità e alle affidabili prestazioni di bloccaggio, detron offre un solido supporto per la lavorazione multiasse delle fresatrici.
Per i produttori che lavorano con scanalature diritte, scanalature elicoidali, scanalature profonde o complesse lavorazioni CNC di scanalature, le tavole rotanti detron contribuiscono a migliorare la stabilità della lavorazione, la precisione di posizionamento ripetibile e l'efficienza produttiva complessiva.