


臥式 vs 立式旋轉工作台:您應該選擇哪一個?
精密數控加工四軸 / 五軸升級與選型全指南
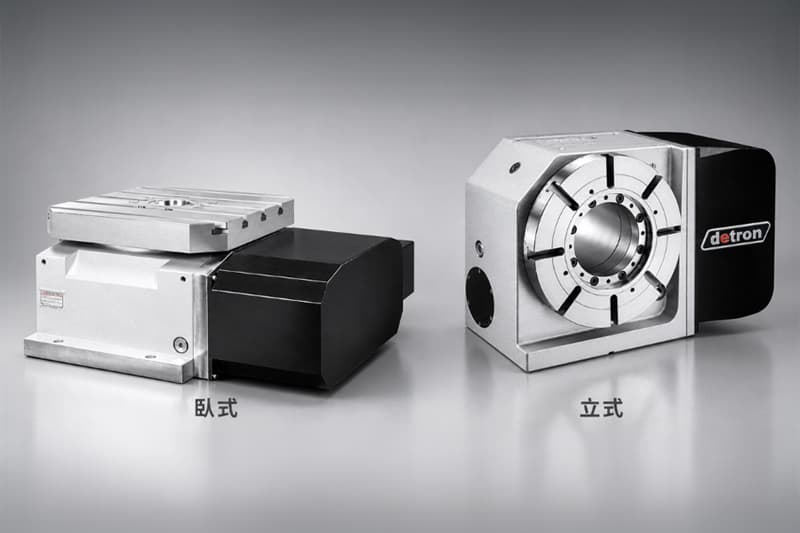
在精密數控加工中,旋轉工作台是實現多面加工與多軸連動的關鍵配備。在業界標準命名中,「立式旋轉工作台」係指盤面呈直立狀態(旋轉軸平行於地面,如A軸 / B軸),而「臥式旋轉工作台」則是盤面朝上水平放置(旋轉軸垂直於地面,如B軸)。兩者在重力支撐機制、懸臂力矩抗性、自然落屑能力、工件夾持可接近性及設備投資成本上有著本質區別。本文將全面拆解兩者特性,提供實務決策指南。
一、核心差異:臥式與立式的本質對比
在數控工具機與分度轉台的標準定義中,「臥式」與「立式」是以「盤面狀態與旋轉主軸方向」來劃分:
- 立式旋轉工作台(盤面直立,旋轉軸平行於地面,如A軸 / B軸):
盤面垂直豎立,工件鎖附於直立面上,旋轉主軸呈水平延伸。重力對工件與轉台主軸形成垂直向下的懸臂彎矩,通常廣泛應用於立式加工中心加裝第四軸,常搭配尾座以支撐細長軸件。 - 臥式旋轉工作台(盤面朝上,旋轉軸垂直於地面,如B軸):
工作台盤面水平朝上,工件平放置於台面上,旋轉軸線垂直於地面。工件與夾具重力直接沿主軸軸線向下壓在推力承載面上,結構承重潛力極大,普遍作為臥式加工中心的內建旋轉工作台(B軸)。
1.1 核心力學與加工性能對比
| 評估維度 | 立式旋轉工作台(盤面直立 / 軸線水平) | 臥式旋轉工作台(盤面朝上 / 軸線垂直) |
|---|---|---|
| 重力與承載機制 | 工件重量對主軸產生懸臂力矩與徑向剪切力。長件或重件必須搭配尾座或外支撐架以防主軸偏載變形。 | 重力直接垂直作用於軸承推力面上,承載極限大,工件重心極易對稱分佈,無懸臂下垂問題。 |
| 自然排屑與重力落屑 | 切削面直立,鐵屑極易因重力自然下墜脫離加工區,大幅減少二次切削與積屑卡刀風險。 | 水平盤面若搭配立式主軸時切屑易沉積於凹槽;但在臥式加工中心(水平主軸切削立柱側面工件)時排屑順暢。 |
| 加工可接近性 | 配合旋轉可連續加工長件圓周或多面體側面;長工件裝夾後兩端通透,極利於多角度周向銑削與鑽孔。 | 盤面朝上時,若安裝多面墓碑式夾具柱,水平主軸可輕鬆接近 4個側面,單次裝夾加工面極多。 |
| 主軸與軸承剛性要求 | 軸承需具備超高抗翻轉力矩剛性與強大鎖緊煞車扭矩。 | 推力軸承主要承受垂直軸向載荷,結構抗重力變形能力優越。 |
| 裝夾與校正難易度 | 重型工件在垂直盤面上裝夾需吊裝輔助或預定位銷,校正需注意重力下垂補償。 | 工件可直接平放於盤面上,重力自然貼合基準面,找正、壓板固定直覺且快速。 |
二、不同工件類型的最適方案
工件的幾何形狀(長徑比、盤徑大小)、自重分配以及加工特徵分佈,是決定選用「立式(盤面直立)」或「臥式(盤面朝上)」轉台的關鍵準則:
2.1 適合選擇「立式旋轉工作台(盤面直立,旋轉軸水平)」的典型工件
- 長軸類、凸輪軸、傳動軸與曲軸:
長徑比大的細長軸類零件,必須採用水平軸線架設。一端由直立盤面的三爪夾盤或筒夾夾持,另一端以頂針尾座支撐,能在高速旋轉下保證徑向跳動精度與圓度。 - 圓柱周向刻槽、螺旋槽與多角分度件:
如滾筒、花鍵軸、齒輪軸外徑之周向銑削。盤面直立旋轉可使刀具在工件頂部或側面以最佳進給角度切削。 - 中小尺寸多面體零件之多面加工:
在一般立式加工機上,透過立式轉台將零件翻轉90° / 180° / 270°,實現一次裝夾完成3至4個側面特徵加工,大幅縮短工裝換面次數。
2.2 適合選擇「臥式旋轉工作台(盤面朝上,旋轉軸垂直)」的典型工件
- 大直徑重型盤類、齒輪坯與法蘭件:
直徑大、自重高之環狀及盤狀零件(如大型法蘭、軸承套圈、風電齒輪)。平放於朝上的盤面上,自重均勻垂直分佈於推力軸承上,無偏心力矩導致之懸臂形變。 - 多工位箱體零件(搭配墓碑夾具):
在臥式加工中心的臥式轉台上鎖附四面或八面墓碑柱,單次裝夾可安裝數十個閥體、引擎缸體或小型精密零件,配合轉台 360° 連續旋轉,實現極高產能。 - 大型箱體件頂面與多向側面加工:
重型機匣、泵體等大體積結構件平放於工作台上,旋轉工作台負責分度將不同側面轉向主軸,重心極度穩定,抗振切削剛性最佳。
三、產業應用與空間成本分析
評估旋轉工作台方案時,除硬體購置費外,必須納入廠房空間佔用、治具擴展性及長期量產運營成本:
3.1 產業應用領域劃分
| 產業領域 | 主流轉台配置方案 | 核心應用優勢與訴求 |
|---|---|---|
| 通用機械、軸件與汽機車改裝 | 立加外掛立式轉台(盤面直立)+ 尾座 | 在現有立式加工機上以低預算升級第四軸(A軸),靈活加工長軸類、凸輪與螺旋特徵。 |
| 汽車零部件與動力系統 | 臥加內建臥式轉台(盤面朝上)+ 墓碑夾具 | 搭配雙交換工作台與水平主軸,實現多工位高節拍箱體加工,連續排屑能力強。 |
| 航太大型機匣與能源閥門 | 大重載臥式轉台(盤面朝上) | 大型鈦合金 / 高溫合金機匣,平放裝夾最為穩固,承受大切削力與重型切削負載。 |
| 半導體零件與精密模具 | 精密直驅立式 / 臥式轉台 | 追求極致表面光潔度、角秒級分度精度與零背隙響應。 |
3.2 空間佔用與投資成本深度評估
- 設備投資成本:
【立式轉台(盤面直立)】常作為外掛第四軸加裝於既有立加,初期投資門檻低(約佔機台成本15%~25%),適合預算靈活型產線;【內建臥式轉台(盤面朝上)】多與高階臥式加工中心或大型五軸機一體成型,整機採購預算為立加系統的2倍以上。 - 廠房佔地面積:
立式轉台搭配立加佔地面積小,靈活性極佳;臥式轉台若整合於大型臥加並附帶托盤交換系統,佔地面積多出40%~60%,需嚴格規劃廠房柱距與排屑物流動線。 - 運營與切削效率:
臥式轉台搭配墓碑夾具在大批量生產中稼動率極高,換料停機次數銳減;立式轉台加裝於立加時,換料與校正人工干預較頻繁,但在少量多樣換線時反應更為迅速。
四、應用場景決策邏輯:四步選型指南
工程團隊在評估轉台形式時,可遵循以下系統化四步決策流程:
Step 1:工件長徑比與外觀幾何檢驗
- 長徑比大(細長軸、花鍵軸、傳動軸):首選【立式旋轉工作台(盤面直立)+ 頂針尾座】。
- 大直徑盤類、扁平法蘭、超重型箱體:首選【臥式旋轉工作台(盤面朝上)】。
Step 2:裝夾配置與夾具架構需求
- 需安裝多面墓碑式夾具以進行大批量多面加工:選擇【臥式旋轉工作台(盤面朝上)】。
- 需進行兩端夾持、周向連續螺旋銑削:選擇【立式旋轉工作台(盤面直立)】。
Step 3:切削排屑與動態剛性考量
- 針對立式機床加工易積屑零件:【立式轉台(盤面直立)】切削面垂直,具備良好自然落屑特性。
- 針對超大自重工件重切削:【臥式轉台(盤面朝上)】推力承載面直接受力,抗振剛性最強。
Step 4:產線預算與設備相容性
- 既有機台低成本升級第四軸、打樣與少量多樣:採用【立式轉台(外掛型)】。
- 高自動化、大批量無人化連續量產:採用【臥加內建臥式轉台 + 托盤交換系統】。
不是每條產線都只能選一種。許多精密加工廠會同時配置臥式與立式旋轉工作台:立式用於快速批量加工標準件,臥式專門處理複雜工件與重切削任務。這種混合配置的關鍵在於工件分流邏輯,根據形狀、重量、加工面數、精度需求,讓每個工件都上對的機台,而不是讓單一機台硬撐所有任務。
選對旋轉工作台的方向,不只是買對設備,更是讓整條產線的效率、精度、成本結構都進入最佳狀態。如果您的工件類型複雜、產線需求多變,歡迎聯繫德川機械的技術團隊,我們可以根據實際工件與加工需求,提供最適合的旋轉工作台配置方案。如果您仍不確定哪一種轉台配置最符合您目前的圖面需求與機台規格,德川的技術團隊隨時準備為您進行專業評估。