


直槽與螺旋槽加工:多軸聯動、刀路規劃與品質控制
在CNC加工中,槽類特徵看似簡單,實際上卻很容易拉開加工品質與生產效率的差距。尤其是直槽與螺旋槽加工,除了槽寬、槽深與表面品質之外,還涉及刀路規劃、切削參數、旋轉軸與直線軸的同步插補,以及工件夾持剛性等因素。若能依照工件結構與材料特性,選擇適當的加工策略,並妥善控制切削負載與多軸運動,不僅能提升加工穩定性,也有助於降低刀具磨損、換刀頻率與後續修整成本。
一、直槽與螺旋槽的加工特性
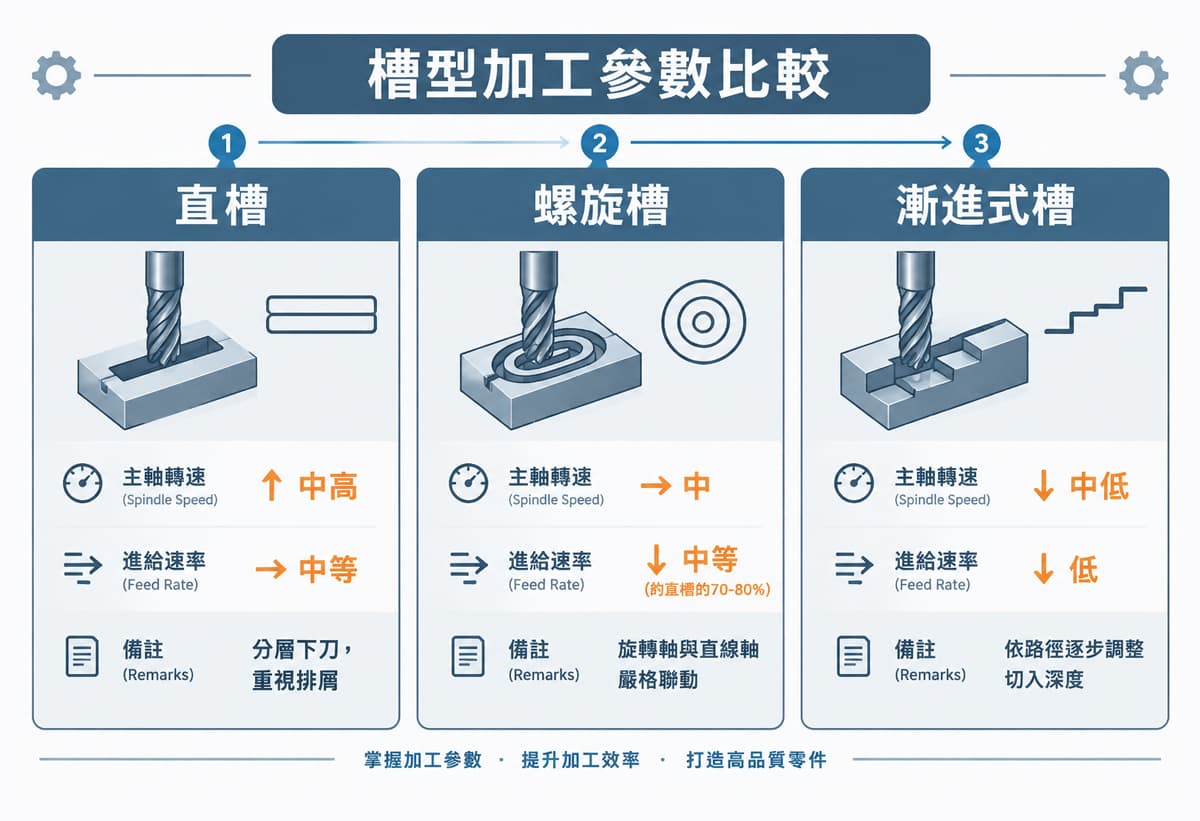
直槽加工
直槽是常見的槽類加工特徵,主要加工要求包括槽寬、槽深、槽底形狀、槽壁垂直度與表面粗糙度。
其刀路相對單純,但在加工硬質材料、深槽或窄槽時,仍可能因刀具伸出量過長、切削負載過大或排屑不良而產生:
- 切削震動。
- 刀具偏擺。
- 槽壁刀痕。
- 毛邊或積屑。
- 槽寬與槽深尺寸偏差。
螺旋槽加工
螺旋槽通常需要旋轉軸與一個或多個直線軸進行同步插補,使刀具沿著設定的螺旋曲線或導程運動。
這類加工常見於:
- 螺旋導槽。
- 刀具與刀柄相關零件。
- 滾刀及成形工具。
- 傳動或導向零件。
- 具特殊功能的圓柱形工件。
分層切削與多段進給
分層切削或多段進給並不是另一種槽型,而是適用於直槽、螺旋槽及深槽加工的刀路策略。
對於深槽、長槽或不適合一次重切的工件,可依照加工深度分階段下刀,逐步移除材料,以降低單次切削負載。若搭配適當的螺旋下刀、斜坡進刀或多段式精加工,也能改善排屑狀況與刀具受力,降低切削震動及刀具破損的風險。
二、旋轉軸與直線軸的同步插補
要提升槽加工的穩定性,關鍵不只是旋轉工作台能否轉動,更在於旋轉軸與直線軸之間的同步控制能力。
在四軸或五軸加工中,旋轉軸通常需要與X、Y、Z直線軸進行協同運動。控制器會依照加工曲線與工件座標系,計算各軸的位置、速度與加減速變化,使刀具沿著指定輪廓運動。
加工品質可能受到以下因素影響:
- 旋轉軸定位精度。
- 旋轉軸反向間隙。
- 伺服追隨誤差。
- 多軸同步插補精度。
- 直線軸與旋轉軸的加減速設定。
- 工件夾持剛性。
- 刀具與主軸系統的振動特性。
因此,在螺旋槽或複雜曲線加工中,除了選擇適當的刀路之外,也應確認旋轉軸的定位性能、低背隙特性、夾持剛性與控制器的多軸聯動能力。
三、切削參數與刀路規劃
切削參數應根據工件材料、刀具材質、刀具直徑、槽深、槽寬、加工餘量與機台剛性進行調整,不能只使用固定的轉速與進給設定。
粗加工
粗加工階段通常以穩定去除材料為主要目標,應注意:
- 避免單次切削深度過大。
- 控制刀具徑向與軸向負載。
- 保持良好的切屑排出條件。
- 避免刀具長時間處於高負載狀態。
- 依材料特性選擇合適的冷卻與潤滑方式。
精加工
精加工階段則應優先考慮尺寸穩定性、輪廓精度與表面粗糙度。可透過以下方式改善加工結果:
- 預留均勻且適當的精加工餘量。
- 降低精加工切深與側向吃刀量。
- 使用穩定的進退刀與收刀路徑。
- 避免在轉角或局部區域產生突然的切削負載變化。
- 確保刀具、刀柄與主軸系統具有足夠的動態穩定性。
對於深槽或長槽,建議採用分層切削、多段進給或螺旋下刀方式,以降低刀具受力與切削震動。
四、刀具磨損與排屑管理
槽加工常見的成本問題包括刀具磨損過快、刃口崩落、排屑不良與加工時間過長。
當切削負載不均、刀具伸出量過長或切屑無法順利排出時,容易造成刃口磨損、積屑瘤、槽壁拉傷及尺寸變化。對於深槽或窄槽加工,排屑能力尤其重要,必要時可配合高壓冷卻、適當的退刀動作或分段加工策略,避免切屑重複切削。
透過適當的旋轉軸角度與刀路規劃,可以改善刀具與工件之間的切削接觸條件,降低局部負載與切削震動,進而有助於延長刀具壽命。
對量產加工而言,刀具成本不應只看單支刀具價格,也應綜合評估:
- 單件加工時間。
- 刀具使用壽命。
- 換刀頻率。
- 刀具調整時間。
- 加工不良率。
- 刀具造成的表面品質變化。
五、表面粗糙度與加工穩定性
槽面品質通常會直接影響零件的裝配、滑動、密封、導向或傳動功能。因此,表面粗糙度不能只依靠目視判斷,而應配合圖面要求與實際功能進行管理。
影響槽面品質的因素包括:
- 刀具刃口狀態。
- 刀具偏擺。
- 主軸與刀柄剛性。
- 切削速度與進給速率。
- 精加工餘量。
- 刀具路徑與進退刀方式。
- 冷卻與潤滑條件。
- 工件夾持與機台振動。
在精加工階段,應保留均勻的加工餘量,並避免最後一刀切深過大。同時,應確保刀具運動平順,減少轉角處的速度突變與刀痕累積,才能改善槽壁與槽底的表面品質。
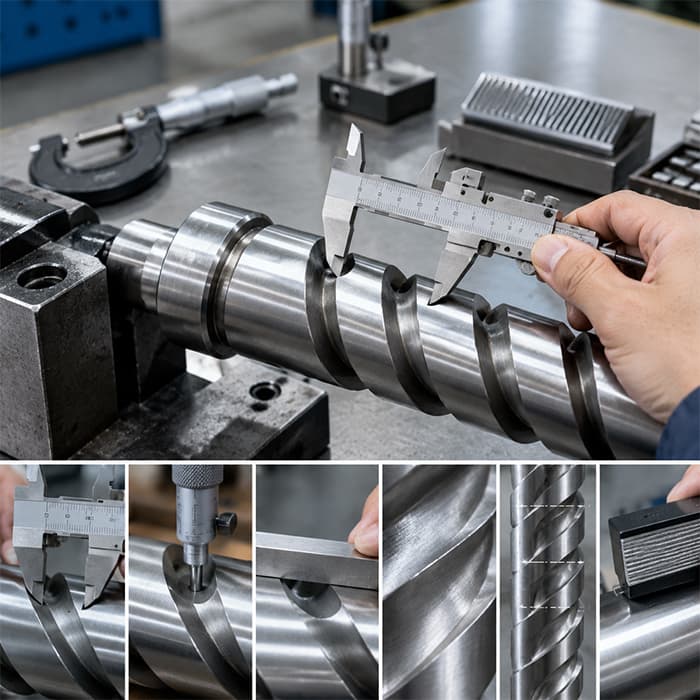
六、尺寸、輪廓與幾何精度檢驗
槽加工完成後,應依照零件圖面、技術規範與檢驗計畫,確認以下項目:
- 槽寬與槽深。
- 槽底形狀與圓角。
- 槽壁垂直度或輪廓。
- 槽的位置度與方向。
- 槽壁是否有毛邊、拉傷或異常刀痕。
- 螺旋槽的節距、導程與螺旋角。
- 表面粗糙度。
- 圖面所標示的尺寸公差與幾何公差。
槽寬與槽深
槽寬與槽深的允收標準,應以零件圖面與功能需求為準,不能以單一數值套用於所有槽類加工。
依照槽型、尺寸與精度要求,可選用以下量測工具:
- 針規或塞規。
- 深度尺。
- 內徑量具。
- 專用槽寬量具。
- 影像量測儀。
- 三次元座標量測機。
例如精密配合件可能要求 ±0.02 mm 或更嚴格,但實際公差仍應以工程圖面、客戶規範與檢驗標準為依據。
螺旋槽節距與輪廓
螺旋槽可利用三次元座標量測機(CMM)、專用輪廓量測設備或其他適合的量測系統,檢查以下項目:
- 螺旋節距或導程。
- 螺旋角。
- 槽形輪廓。
- 槽寬與槽深。
- 槽的位置與方向。
- 旋轉軸與直線軸聯動所造成的輪廓偏差。
若量測結果出現節距或輪廓誤差,應進一步分析旋轉軸定位誤差、反向間隙、伺服追隨誤差、多軸同步誤差,以及刀具磨損等因素,而不能單純歸因於旋轉軸背隙。
幾何公差
若工程圖面有相關標註,則應依照GD&T(幾何尺寸與公差)要求,檢查槽的位置度、方向度、平行度、垂直度、輪廓度或對稱性等項目。
槽底圓角、槽壁輪廓與中心位置是否符合要求,則應依照實際功能與圖面規範進行判定。
七、穩定的多軸聯動加工支援
直槽與螺旋槽看似只是不同的槽類特徵,實際加工時,卻同時考驗刀路規劃、切削參數、排屑條件、刀具壽命、工件夾持與多軸同步控制能力。
在複雜槽型與多軸聯動加工中,旋轉軸的定位精度、低背隙特性、結構剛性與夾持性能,都會直接影響加工品質、尺寸一致性與生產效率。
德川機械專注於高精密CNC第四軸與第五軸分度轉台,透過穩定的旋轉定位、低背隙傳動、高剛性結構與可靠的夾持性能,為銑床提供多軸聯動加工支援,協助客戶提升複雜槽型加工的穩定性、重複定位精度與整體生產效率。