


軸類零件加工的終極指南:從毛坯到成品
探索機械製造的核心心臟——一根精密金屬軸的誕生之旅
一、引言:軸類零件——機械世界的骨架
無論是在高速運轉的高鐵列車、精密旋轉的半導體晶圓機械手臂,還是我們日常駕駛的汽車引擎中,都離不開一種最基礎卻又至關重要的零件——軸類零件。軸的主要功能是支撐傳動零件(如齒輪、皮帶輪)、傳遞轉矩以及承受載荷。可以說,沒有高精度的軸,整個工業世界的旋轉運動都將停擺。
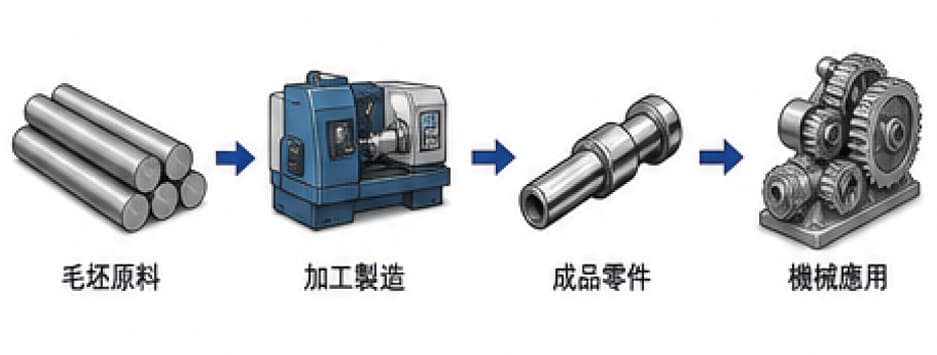
二、第一階段:基因決定論——毛坯選擇與預備熱處理
一根高性能金屬軸的誕生,起源於正確的「毛坯」選擇。根據軸的用途與受力情況,常見的毛坯類型包括:
棒料:適用於直徑變化不大、小批量或光軸類零件,直接切割即可進行切削。
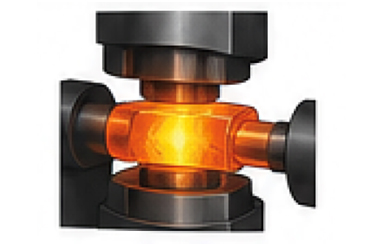
鍛件:對於承受重載、衝擊載荷或外形階梯變化較大的軸,鍛造能改善金屬內部晶粒流向(金屬纖維組織),大幅提升抗疲勞強度。
鑄件:結構極其複雜(如汽車曲軸)的軸類,常採用球墨鑄鐵進行鑄造。
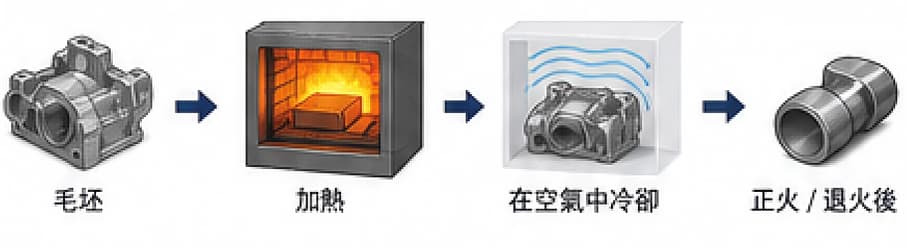
毛坯預備熱處理:正火與退火
毛坯在進入機床前,必須經歷正常化或退火處理。這一工序旨在消除鍛造或鑄造過程中產生的內部殘餘應力,改善切削加工性能(降低硬度、提高切削順暢度),並為後續工序奠定均勻的金屬基體結構。
【機械小知識:應力釋放】
為什麼軸類零件不能直接用普通鋼棒直接加工成最終成品?
因為金屬在鍛造或軋製過程中內部會積累不均勻的應力。如果未經預備熱處理就直接精加工,切削過程中應力釋放會導致零件在加工完成後幾天內自行發生彎曲扭曲變形!
三、第二階段:基準先行——車削加工與定位基準設定
在機械加工中,有一條至高無上的鐵律:「基準先行」。
軸類零件加工的第一步,就是建立整根軸加工過程中的統一定位基準。
1. 端面與中心孔加工
軸類零件最經典且完美的定位基準是「雙中心孔」。加工時,首先切削軸的兩端面,並在兩端中心位置鑽出標準的中心孔。在後續的車削、銑削與磨削中,使用機床的前後頂針頂住這兩個中心孔,即可保證所有外圓表面的同軸度。
2. 粗車與半精車
粗車:以最大的切削深度與進給量,迅速切除毛坯上的大部分多餘金屬,快速塑形。
半精車:切除粗車後留下的鋸齒狀刀痕,為後續熱處理與精磨保留均勻的加工餘量(通常保留0.3~0.5 mm)。
四、第三階段:脫胎換骨——調質與表面淬火
經過粗加工後的軸已經初具形體,但此時金屬硬度較低,無法承受高強度運轉。這時就需要進入「熱處理」環節:
1. 調質處理
調質是指「淬火 + 高溫回火」的複合工藝。經過調質後,鋼材內部能獲得良好的「索氏體組織」,使軸具備極佳的綜合力學性能——既有足夠的強度,又有良好的韌性(抗衝擊不脆斷)。
2. 表面淬火 / 滲碳淬火
對於需要與軸承摩擦、承受高磨損的軸頸部位,需要進行感應加熱表面淬火或滲碳淬火,實現「外硬內韌」(表面硬度高達 HRC 58-62 塗層抗磨,心部保持強韌抗衝擊)。
五、第四階段:精密成型——外圓磨削與細部加工
熱處理後的軸硬度極高,傳統車刀已難以進行高效切削,且熱處理會帶來微量的熱變形。此時加工進入高精度的磨削階段。
1. 鍵槽與螺紋銑削
在精磨之前,通常會先在立式銑床上完成軸上的鍵槽、花鍵或螺紋加工。
2. 外圓磨削
利用高速旋轉的砂輪對軸的外圓進行微量切削(磨削)。外圓磨床能夠將軸的尺寸公差控制在微米級,表面粗糙度達到Ra 0.8至Ra 0.2 μm,使軸頸表面呈現如鏡面般的光潔度。
軸類零件典型加工工序對照表
| 加工階段 | 典型工藝 | 主要目的 |
|---|---|---|
| 毛坯準備 | 鍛造 / 正火 | 改善內部金屬組織,消除殘餘應力 |
| 粗加工 | 銑端面、鑽中心孔、粗車 | 快速去除大部分餘量,建立定位基準 |
| 半精加工 | 半精車外圓、銑鍵槽 | 接近最終尺寸,為熱處理做準備 |
| 熱處理 | 調質 / 表面感應淬火 | 提升綜合力學性能與表面耐磨性 |
| 精加工 | 粗磨 / 精磨外圓 | 達到極高尺寸精度與鏡面光潔度 |
六、第五階段:品質守門員——終檢與檢驗技術
一根合格的精密軸在出廠前,必須通過嚴格的「幾何公差」與品質檢測:
- 尺寸精度:使用千分尺或氣動量儀測量各軸段直徑。
- 形位公差:利用偏擺儀檢測軸的圓跳動與同軸度。
- 表面粗糙度:使用粗糙度儀測量微觀金屬表面的平整度。
- 探傷檢測:對關鍵軸類(如航空軸、高鐵軸)進行超音波探傷或磁粉探傷,確保內部無微裂紋。
七、結語
從一塊沉甸甸的粗糙鋼坯,經過鋸切、火鍛、車削、淬火、磨削,最終化為一根光潔如鏡、精度達到微米級的精密軸,這不僅是物理形貌的改變,更是現代製造工程學嚴密邏輯與工藝美學的結晶。
了解軸類零件的加工全流程,能讓我們在面對複雜的機械系統時,更加理解每一轉背後所凝聚的工業智慧。
(註:本文圖片係由 Ai 生成)