- Accueil
- Partager
- Articles techniques
- Usinage de rainures droites et hélicoïdales : synchronisation multi-axes, planification des trajectoires d’outils et contrôle qualité
Usinage de rainures droites et hélicoïdales : synchronisation multi-axes, planification des trajectoires d’outils et contrôle qualité
En usinage CNC, les rainures peuvent paraître géométriquement simples, mais elles révèlent souvent d'importantes différences en termes de qualité d'usinage et de productivité. Les rainures droites et hélicoïdales, en particulier, exigent une maîtrise rigoureuse non seulement de leur largeur, de leur profondeur et de leur état de surface, mais aussi de la planification de la trajectoire d'outil, des paramètres de coupe, de l'interpolation synchrone entre les axes rotatifs et linéaires, et de la rigidité du bridage de la pièce.
En adoptant des stratégies d'usinage adaptées à la géométrie de la pièce et aux caractéristiques du matériau, et en contrôlant rigoureusement les efforts de coupe et la cinématique multi-axes, les machinistes peuvent améliorer considérablement la stabilité opérationnelle. Ceci contribue également directement à réduire l'usure des outils, à espacer les changements d'outils et à diminuer les coûts de finition secondaire.
1. Caractéristiques d'usinage des rainures droites et hélicoïdales
Usinage de rainures droites
Les rainures droites sont des éléments d'usinage fondamentaux. Les principales exigences comprennent la largeur, la profondeur, le profil du fond, la perpendicularité des parois et la rugosité de surface de la rainure.
Bien que la trajectoire d'outil soit relativement simple, l'usinage de matériaux durs, de rainures profondes ou étroites peut néanmoins engendrer plusieurs problèmes dus à un porte-à-faux d'outil excessif, à des charges de coupe extrêmes ou à une mauvaise évacuation des copeaux. Ces problèmes incluent :
- Couper les vibrations.
- Déviation de l'outil.
- Marques d'outils sur les parois de la fente.
- Bavures ou bords rapportés (BUE).
- Écarts dimensionnels dans la largeur et la profondeur de la fente.
Usinage de rainures hélicoïdales
L'usinage de rainures hélicoïdales nécessite généralement une interpolation synchrone entre un axe de rotation et un ou plusieurs axes linéaires. L'outil doit se déplacer le long d'une courbe hélicoïdale ou d'une trajectoire d'avance définie tout en maintenant un contact stable avec la pièce.
Ce type d'usinage est couramment utilisé pour :
- Rainures de guidage hélicoïdales
- Composants d'outillage et de porte-outils
- Fraises et outils de formage
- Composants de transmission et de guidage
- Pièces cylindriques dotées de caractéristiques fonctionnelles spéciales
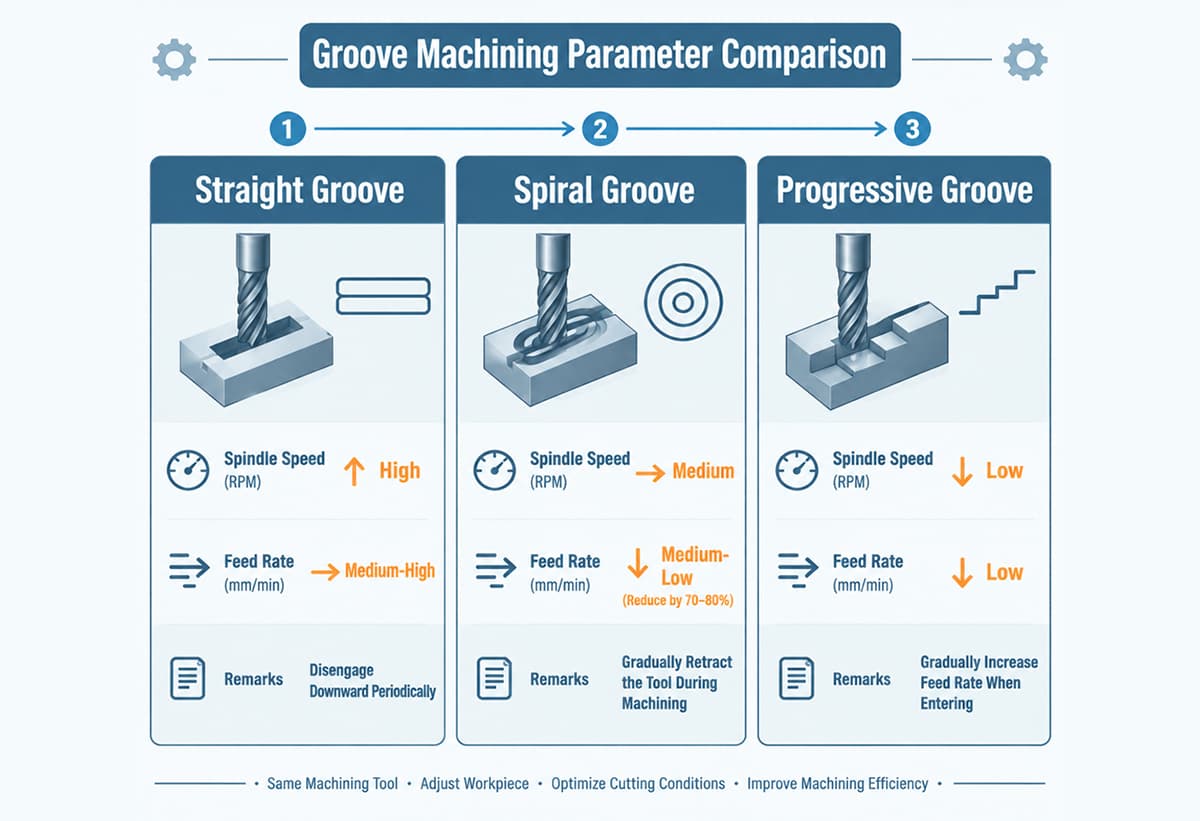
Découpe par couches et alimentation en plusieurs étapes
Le fraisage par couches successives ou l'alimentation multi-étapes ne constituent pas un type de rainure distinct. Il s'agit d'une stratégie d'usinage applicable aux rainures droites, hélicoïdales et profondes.
Pour les rainures profondes, les rainures longues ou les pièces qui ne se prêtent pas à une coupe importante en une seule passe, il est possible d'enlever la matière progressivement sur plusieurs niveaux de profondeur. Cela réduit l'effort de coupe à chaque passe et améliore la stabilité du processus.
Associée à une rampe hélicoïdale, une entrée en rampe ou une finition en plusieurs étapes, cette stratégie peut également améliorer l'évacuation des copeaux, équilibrer la charge de l'outil, réduire les vibrations de coupe et diminuer le risque de rupture de l'outil.
2. Interpolation synchrone entre axes rotatifs et linéaires
Pour améliorer la stabilité de l'usinage de rainures, il ne suffit pas de savoir si la table rotative peut tourner. Le véritable défi consiste à synchroniser et à contrôler le mouvement des axes rotatifs et linéaires.
En usinage 4 ou 5 axes, l'axe rotatif doit souvent être coordonné avec les axes linéaires X, Y et Z. La commande numérique calcule la position, la vitesse, l'accélération et la décélération de l'axe en fonction de la courbe d'usinage et du système de coordonnées de la pièce, permettant ainsi à l'outil de suivre le contour requis.
La qualité d'usinage peut être affectée par plusieurs facteurs :
- précision de positionnement de l'axe rotatif
- Jeu de l'axe rotatif
- Erreur de suivi du servo
- Précision de l'interpolation multi-axes
- Réglages d'accélération et de décélération des axes linéaires et rotatifs
- rigidité du serrage de la pièce
- Caractéristiques vibratoires du système outil-broche
Par conséquent, lors de l'usinage de rainures hélicoïdales ou de l'usinage de contours complexes, les fabricants ne doivent pas seulement choisir la trajectoire d'outil appropriée, mais également confirmer les performances de positionnement de l'axe rotatif, les caractéristiques de faible jeu, la rigidité de serrage et la capacité d'interpolation multi-axes du contrôleur CNC.
3. Paramètres de coupe et planification de la trajectoire d'outil
Les paramètres de coupe doivent être adaptés en fonction du matériau de la pièce, du matériau de l'outil, du diamètre de l'outil, de la profondeur et de la largeur de la rainure, de la surépaisseur d'usinage et de la rigidité de la machine. Il n'est pas nécessaire d'appliquer une vitesse de broche et une avance fixes à chaque opération d'usinage de rainures.
Usinage d'ébauche
L'objectif principal de l'ébauche est l'enlèvement de matière stable. Durant cette étape, les fabricants doivent prêter attention aux points suivants :
- Évitez une profondeur de coupe excessive en une seule passe.
- Contrôle des charges de coupe radiales et axiales
- Maintenir une évacuation des copeaux fluide
- Évitez de laisser l'outil sous forte charge pendant une période trop longue.
- Choisir le système de refroidissement et de lubrification approprié en fonction des caractéristiques du matériau
- Pour les matériaux durs ou les alliages difficiles à usiner, des paramètres de coupe conservateurs peuvent être nécessaires pour éviter l'écaillage de l'outil, les vibrations ou une défaillance soudaine de celui-ci.
Usinage de finition
L'usinage de finition doit privilégier la stabilité dimensionnelle, la précision du contour et la rugosité de surface. Les pratiques suivantes contribuent à améliorer la qualité de l'usinage final :
- Congé pour uniforme et indemnité de finition appropriée
- Réduisez la profondeur de coupe de finition et l'engagement radial
- Utilisez des voies d'entrée, de sortie et de sortie stables.
- Évitez les changements brusques de charge de coupe dans les virages ou les zones particulières.
- Assurez une stabilité dynamique suffisante de l'outil, du porte-outil et du système de broche.
Pour les rainures profondes ou longues, il est recommandé d'utiliser la coupe par couches, l'alimentation en plusieurs étapes ou la rampe hélicoïdale afin de réduire la force de coupe et les vibrations.
4. Gestion de l'usure des outils et de l'évacuation des copeaux
Les problèmes de coûts courants liés à l'usinage de rainures comprennent l'usure rapide des outils, l'écaillage des arêtes de coupe, une mauvaise évacuation des copeaux et un temps d'usinage excessif.
En cas de charge de coupe irrégulière, de porte-à-faux d'outil excessif ou d'évacuation difficile des copeaux, le tranchant peut s'user rapidement. Ceci peut entraîner la formation d'arêtes rapportées, des rayures sur les parois de la rainure, des variations dimensionnelles et un état de surface instable.
Pour l'usinage de rainures profondes et étroites, l'évacuation des copeaux est primordiale. Au besoin, on peut recourir à un arrosage haute pression, à un retrait correct de l'outil, à des techniques de coupe par à-coups ou à la coupe segmentée afin d'éviter le recoupement des copeaux.
En optimisant l'angle de l'axe de rotation et la trajectoire d'outil, les fabricants peuvent améliorer les conditions de contact entre l'outil et la pièce. Ceci contribue à réduire les surcharges locales et les vibrations de coupe, ce qui peut prolonger la durée de vie de l'outil et améliorer la régularité d'usinage.
Pour la production en série, le coût de l'outillage ne doit pas être évalué uniquement en fonction du prix d'un seul outil de coupe. Une analyse de coûts plus complète doit inclure :
- Temps de cycle par pièce
- Durée de vie de l'outil
- Fréquence de changement d'outil
- temps de réglage de l'outil
- Taux de défauts
- Variation de la qualité de surface due à l'usure des outils
5. Rugosité de surface et stabilité d'usinage
La qualité de surface des rainures influe souvent directement sur l'assemblage, le glissement, l'étanchéité, le guidage ou la transmission de la pièce. Par conséquent, la rugosité de surface ne doit pas être évaluée uniquement par un contrôle visuel. Elle doit être maîtrisée conformément aux exigences du dessin et aux besoins fonctionnels réels.
Les facteurs qui influencent la qualité de la surface des rainures comprennent :
- État de pointe
- Extrémité de l'outil
- Rigidité de la broche et du porte-outil
- vitesse de coupe et vitesse d'avance
- Indemnité de finition
- Parcours d'outil et stratégie d'entrée/sortie
- Conditions de refroidissement et de lubrification
- bridage de la pièce et vibrations de la machine
Lors de l'usinage de finition, il convient de maintenir une surépaisseur uniforme avant la passe finale et de veiller à ce que la profondeur de passe finale ne soit pas excessive. Le mouvement de l'outil doit également rester régulier, notamment à proximité des angles et des zones de transition, afin de limiter les variations de vitesse, les marques d'outil et l'accumulation de défauts de surface.
6. Inspection de la précision dimensionnelle, de profil et géométrique
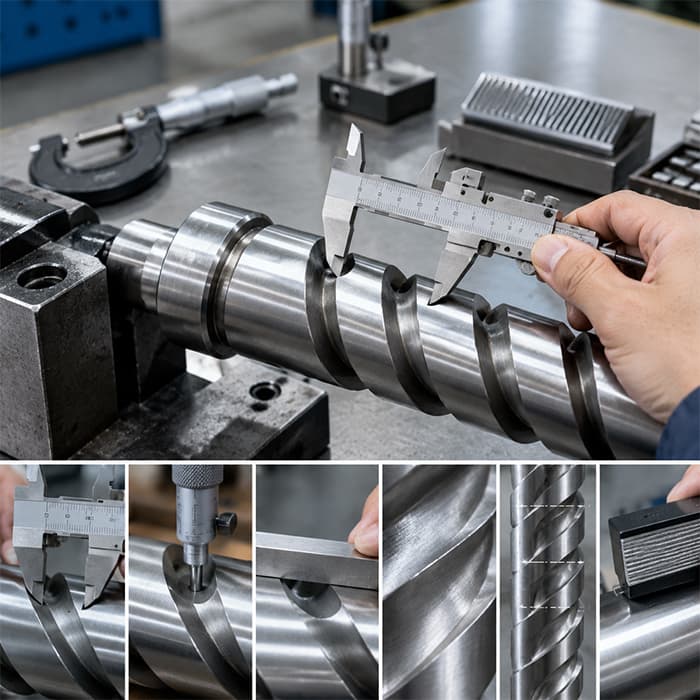
Une fois l'usinage des rainures terminé, un contrôle doit être effectué conformément au plan de la pièce, aux spécifications techniques et au plan de contrôle. Les principaux points de contrôle sont les suivants :
- Largeur et profondeur de la rainure
- Forme du fond de la rainure et rayon des coins
- Perpendicularité ou profil de la paroi rainurée
- Position et direction du sillon
- Bavures, rayures ou marques d'outils anormales sur les parois des rainures
- Pas, hélice et angle d'hélice des rainures hélicoïdales
- rugosité de surface
- Tolérances dimensionnelles et géométriques spécifiées sur le dessin
Largeur et profondeur de la rainure
Les critères d'acceptation de la largeur et de la profondeur des rainures doivent être définis à partir du dessin de la pièce et des exigences fonctionnelles. Une tolérance unique ne doit pas être appliquée à toutes les applications d'usinage de rainures.
En fonction du type de rainure, de sa taille et des exigences de précision, les outils de mesure suivants peuvent être utilisés :
- jauges à broches ou jauges à bouchon
- jauges de profondeur
- Instruments de mesure internes
- Jauges de largeur de rainure dédiées
- Systèmes de mesure de la vision
- Machines à mesurer tridimensionnelles, également appelées MMT
Par exemple, un composant d'accouplement de précision peut nécessiter une tolérance de ±0,02 mm ou plus faible. Cependant, la tolérance réelle doit toujours être conforme au plan technique, aux spécifications du client et aux normes d'inspection.
Pas et profil de la rainure hélicoïdale
Une rainure hélicoïdale peut être inspectée à l'aide d'une machine à mesurer tridimensionnelle (MMT), d'un équipement de mesure de profil dédié ou de tout autre système de mesure approprié. Les points d'inspection importants comprennent :
- Pas d'hélice ou pas d'hélice
- angle d'hélice
- Profil de rainure
- Largeur et profondeur de la rainure
- Position et direction du sillon
- Déviation de profil due à l'interpolation des axes rotatifs et linéaires
En cas d'erreurs de pas ou de profil, une analyse plus approfondie s'impose. Les causes possibles incluent les erreurs de positionnement de l'axe de rotation, le jeu axial, les erreurs de suivi du servomoteur, les erreurs de synchronisation multi-axes et l'usure de l'outil. Il est impératif de ne pas attribuer le problème uniquement au jeu axial sans une évaluation détaillée.
Tolérances géométriques
Si le dessin technique comporte des exigences de cotation géométrique et de tolérancement (GD&T), l'inspection doit respecter les normes spécifiées. Les éléments à vérifier peuvent inclure la position, l'orientation, le parallélisme, la perpendicularité, le profil ou la symétrie.
Le rayon du fond de la rainure, le profil de la paroi de la rainure et la position du centre doivent être évalués en fonction de la fonction réelle de la pièce et des spécifications du dessin.
7. Support fiable d'usinage multi-axes pour les applications de rainurage
Les rainures droites et hélicoïdales peuvent paraître de simples usinages. Cependant, en pratique, elles exigent une maîtrise précise de la planification de la trajectoire d'outil, des paramètres de coupe, de l'évacuation des copeaux, de la durée de vie de l'outil, du bridage de la pièce et de la synchronisation multi-axes.
Pour les rainures complexes et l'usinage multi-axes, la précision du positionnement de l'axe rotatif, la transmission à faible jeu, la rigidité structurelle et les performances de serrage influent directement sur la qualité d'usinage, la cohérence dimensionnelle et l'efficacité de la production.
detron Machine Co., Ltd. est spécialisée dans les tables rotatives CNC 4 et 5 axes de haute précision. Grâce à un positionnement rotatif stable, une transmission à faible jeu, une structure à haute rigidité et un bridage fiable, detron offre un support performant pour l'usinage multiaxes des fraiseuses.
Pour les fabricants travaillant sur l'usinage de rainures droites, de rainures hélicoïdales, de rainures profondes ou sur l'usinage de fentes CNC complexes, les tables rotatives detron contribuent à améliorer la stabilité d'usinage, la précision de positionnement répétitif et l'efficacité globale de la production.