- Casa
- Compartilhada
- Artigos técnicos
- Usinagem de ranhuras retas e helicoidais: Sincronização multieixos, planejamento de trajetória de ferramenta e controle de qualidade.
Usinagem de ranhuras retas e helicoidais: Sincronização multieixos, planejamento de trajetória de ferramenta e controle de qualidade.
Na usinagem CNC, os detalhes das ranhuras podem parecer geometricamente simples, mas frequentemente revelam diferenças significativas na qualidade da usinagem e na eficiência da produção. Ranhuras retas e helicoidais, em particular, exigem um controle rigoroso não apenas da largura, profundidade e acabamento superficial da ranhura, mas também do planejamento da trajetória da ferramenta, dos parâmetros de corte, da interpolação síncrona entre os eixos rotativo e linear e da rigidez de fixação da peça.
Ao adotar estratégias de usinagem adequadas com base na geometria da peça e nas características do material — e ao controlar rigorosamente as cargas de corte e a cinemática multieixos — os operadores de máquinas podem melhorar drasticamente a estabilidade operacional. Isso também contribui diretamente para a redução do desgaste da ferramenta, trocas de ferramenta menos frequentes e custos de acabamento secundário mais baixos.
1. Características de usinagem de ranhuras retas e helicoidais
Usinagem de ranhura reta
Ranhuras retas são características fundamentais de usinagem. Os principais requisitos incluem largura da ranhura, profundidade, perfil do fundo, perpendicularidade da parede e rugosidade da superfície.
Embora o percurso da ferramenta seja relativamente simples, a usinagem de materiais duros, ranhuras profundas ou estreitas ainda pode causar diversos problemas devido ao excesso de projeção da ferramenta, cargas de corte extremas ou evacuação inadequada de cavacos. Esses problemas incluem:
- Eliminação de vibrações.
- Desvio da ferramenta.
- Marcas de ferramentas nas paredes da ranhura.
- Rebarbas ou aresta postiça (BUE).
- Desvios dimensionais na largura e profundidade da ranhura.
Usinagem de ranhuras helicoidais
A usinagem de ranhuras helicoidais geralmente requer interpolação síncrona entre um eixo rotativo e um ou mais eixos lineares. A ferramenta deve se mover ao longo de uma curva helicoidal definida ou trajetória guia, mantendo contato estável com a peça de trabalho.
Esse tipo de usinagem é comumente usado para:
- Sulcos guia helicoidais
- Componentes de ferramentas e porta-ferramentas
- Fresas e ferramentas de conformação
- Componentes de transmissão e guiagem
- Peças cilíndricas com características funcionais especiais
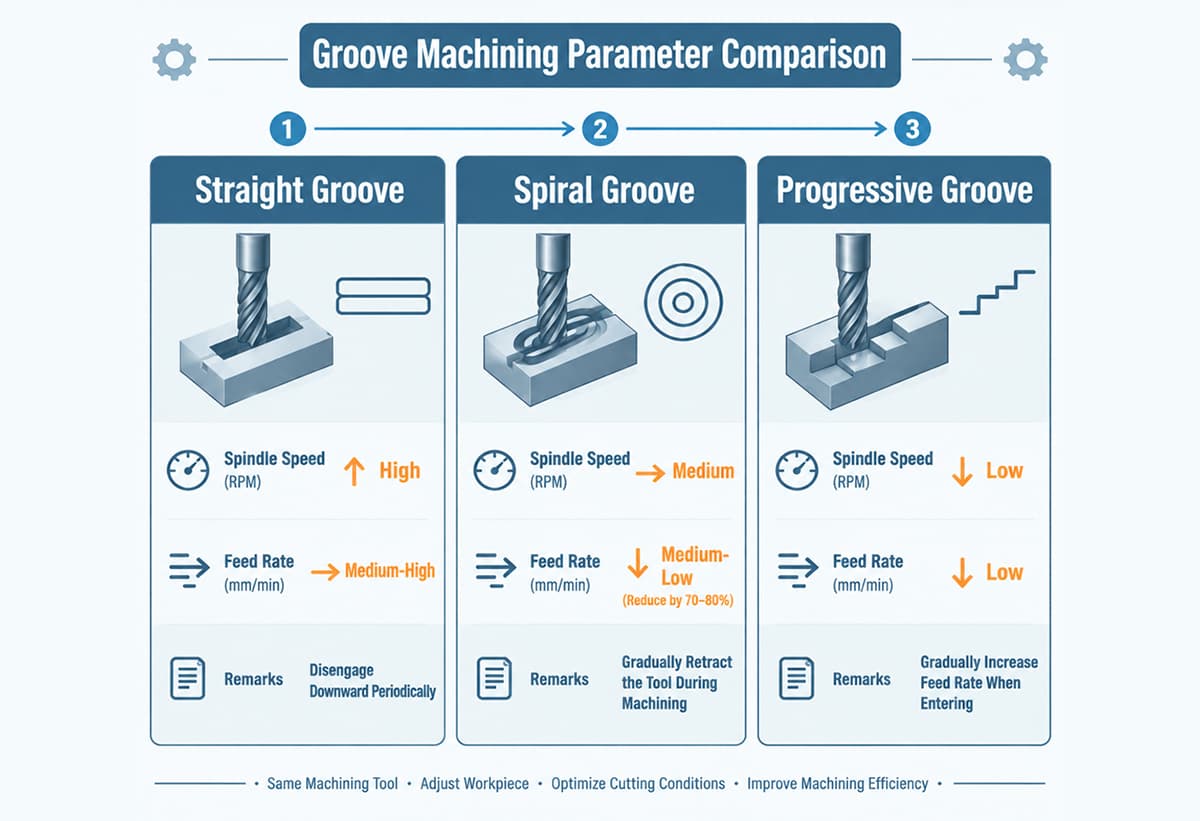
Corte em camadas e alimentação em várias etapas
O corte em camadas ou a alimentação em múltiplos estágios não é um tipo de ranhura separado. É uma estratégia de usinagem que pode ser aplicada a ranhuras retas, ranhuras helicoidais e usinagem de ranhuras profundas.
Para ranhuras profundas, ranhuras longas ou peças que não são adequadas para corte pesado em uma única passada, o material pode ser removido gradualmente em múltiplos níveis de profundidade. Isso reduz a carga de corte em cada passada e melhora a estabilidade do processo.
Quando combinada com rampa helicoidal, entrada em rampa ou acabamento em múltiplos estágios, essa estratégia também pode melhorar a evacuação de cavacos, equilibrar a carga da ferramenta, reduzir a vibração de corte e diminuir o risco de quebra da ferramenta.
2. Interpolação síncrona entre eixos rotativos e lineares
A chave para melhorar a estabilidade na usinagem de ranhuras não é simplesmente se a mesa rotativa consegue girar. O verdadeiro desafio é se o eixo rotativo e os eixos lineares conseguem se mover de forma sincronizada e controlada.
Em usinagem de 4 eixos ou 5 eixos, o eixo rotativo geralmente precisa se coordenar com os eixos lineares X, Y e Z. O controlador CNC calcula a posição, a velocidade, a aceleração e a desaceleração dos eixos de acordo com a curva de usinagem e o sistema de coordenadas da peça, permitindo que a ferramenta siga o contorno necessário.
A qualidade da usinagem pode ser afetada por diversos fatores:
- Precisão de posicionamento do eixo rotativo
- folga do eixo rotativo
- Erro de seguimento do servo
- Precisão de interpolação multieixos
- Configurações de aceleração e desaceleração dos eixos lineares e rotativos.
- Rigidez de fixação da peça
- Características de vibração do sistema de ferramenta e fuso
Portanto, na usinagem de ranhuras helicoidais ou na usinagem de contornos complexos, os fabricantes não devem apenas escolher o percurso da ferramenta correto, mas também confirmar o desempenho de posicionamento do eixo rotativo, as características de baixa folga, a rigidez de fixação e a capacidade de interpolação multieixos do controlador CNC.
3. Parâmetros de corte e planejamento do percurso da ferramenta
Os parâmetros de corte devem ser ajustados de acordo com o material da peça, o material da ferramenta, o diâmetro da ferramenta, a profundidade do chanfro, a largura do chanfro, a sobremedida de usinagem e a rigidez da máquina. Uma velocidade de rotação e uma taxa de avanço fixas não devem ser aplicadas a todos os processos de usinagem de chanfros.
Usinagem de desbaste
O principal objetivo do desbaste é a remoção estável de material. Durante essa etapa, os fabricantes devem atentar para os seguintes pontos:
- Evite profundidades de corte excessivas em uma única passada.
- Controlar as cargas de corte radial e axial
- Mantenha a evacuação dos chips em bom funcionamento.
- Evite manter a ferramenta sob carga elevada por muito tempo.
- Selecione o sistema de refrigeração e lubrificação adequado com base nas características do material.
- Para materiais duros ou ligas de difícil usinagem, parâmetros de corte conservadores podem ser necessários para evitar lascamento da ferramenta, vibração ou falha repentina da ferramenta.
Usinagem de Acabamento
O acabamento da usinagem deve priorizar a estabilidade dimensional, a precisão do contorno e a rugosidade da superfície. As seguintes práticas podem ajudar a melhorar a qualidade final da usinagem:
- Deixe o uniforme e o adicional de acabamento apropriado.
- Reduza a profundidade de corte final e o engajamento radial.
- Utilize caminhos estáveis de entrada, saída e condução.
- Evite mudanças bruscas na carga de corte em cantos ou em detalhes localizados.
- Garanta estabilidade dinâmica suficiente da ferramenta, do porta-ferramentas e do sistema de fuso.
Para ranhuras profundas ou longas, recomenda-se o corte em camadas, a alimentação em múltiplos estágios ou a rampa helicoidal para reduzir a força de corte e a vibração.
4. Gerenciamento do desgaste da ferramenta e da evacuação de cavacos
Os problemas comuns de custo na usinagem de ranhuras incluem desgaste rápido da ferramenta, lascamento da aresta de corte, evacuação inadequada de cavacos e tempo de usinagem excessivo.
Quando a carga de corte é irregular, a projeção da ferramenta é muito longa ou os cavacos não podem ser removidos suavemente, a aresta de corte pode se desgastar rapidamente. Isso pode levar à formação de aresta postiça, paredes da ranhura arranhadas, variação dimensional e acabamento superficial instável.
Para usinagem de canais profundos e estreitos, a evacuação de cavacos é especialmente importante. Quando necessário, fluido de corte de alta pressão, retração adequada da ferramenta, estratégias de corte intermitente ou corte segmentado podem ser usados para evitar a reprocessamento de cavacos.
Ao otimizar o ângulo do eixo rotativo e a estratégia de trajetória da ferramenta, os fabricantes podem melhorar as condições de contato de corte entre a ferramenta e a peça. Isso ajuda a reduzir a sobrecarga local e a vibração de corte, o que pode prolongar a vida útil da ferramenta e melhorar a consistência da usinagem.
Para a produção em massa, o custo das ferramentas não deve ser avaliado apenas pelo preço de uma única ferramenta de corte. Uma análise de custos mais completa deve incluir:
- Tempo de ciclo por peça
- Vida útil da ferramenta
- Frequência de troca de ferramentas
- Tempo de ajuste da ferramenta
- Taxa de defeitos
- Variações na qualidade da superfície causadas pelo desgaste da ferramenta.
5. Rugosidade da superfície e estabilidade de usinagem
A qualidade da superfície da ranhura afeta diretamente a montagem, o deslizamento, a vedação, a guia ou a transmissão da peça. Portanto, a rugosidade da superfície não deve ser avaliada apenas por inspeção visual. Ela deve ser controlada de acordo com os requisitos do desenho e as necessidades funcionais reais.
Os fatores que influenciam a qualidade da superfície do sulco incluem:
- Condição de ponta
- desgaste da ferramenta
- Rigidez do fuso e do porta-ferramentas
- Velocidade de corte e taxa de avanço
- subsídio de acabamento
- Estratégia de trajetória da ferramenta e de entrada/saída
- Condições de refrigeração e lubrificação
- Fixação da peça e vibração da máquina
Durante o acabamento da usinagem, deve-se manter uma sobremedida uniforme antes da última passada, e a profundidade de corte final não deve ser excessiva. O movimento da ferramenta também deve permanecer suave, especialmente próximo a cantos ou áreas de transição, para reduzir variações de velocidade, marcas da ferramenta e acúmulo de defeitos superficiais.
6. Inspeção da precisão dimensional, de perfil e geométrica
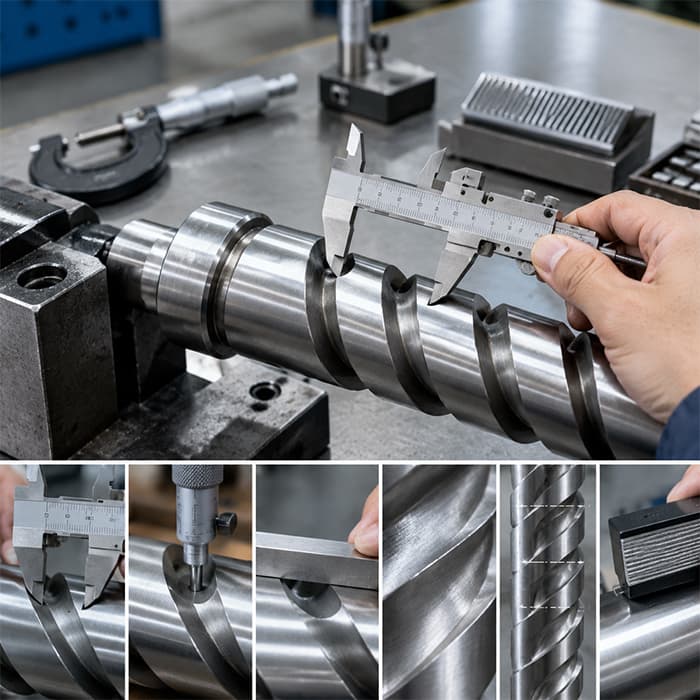
Após a usinagem do canal, a inspeção deve ser realizada de acordo com o desenho da peça, as especificações técnicas e o plano de inspeção. Os principais itens de inspeção incluem:
- Largura e profundidade do sulco
- Formato do fundo da ranhura e raio do canto
- Perpendicularidade ou perfil da parede da ranhura
- Posição e direção do sulco
- Rebarbas, arranhões ou marcas de ferramentas anormais nas paredes da ranhura.
- Passo, avanço e ângulo da hélice dos sulcos helicoidais
- rugosidade da superfície
- Tolerância dimensional e tolerância geométrica especificadas no desenho.
Largura e profundidade do sulco
Os critérios de aceitação para largura e profundidade de ranhura devem ser baseados no desenho da peça e nos requisitos funcionais. Um único valor de tolerância não deve ser aplicado a todas as aplicações de usinagem de ranhuras.
Dependendo do tipo, tamanho e requisitos de precisão do sulco, as seguintes ferramentas de medição podem ser utilizadas:
- Calibradores de pino ou calibradores de plugue
- Medidores de profundidade
- Instrumentos de medição interna
- Medidores de largura de ranhura dedicados
- Sistemas de medição de visão
- Máquinas de medição por coordenadas, também conhecidas como CMMs
Por exemplo, um componente de acoplamento de precisão pode exigir uma tolerância de ±0,02 mm ou menor. No entanto, a tolerância real deve sempre seguir o desenho técnico, as especificações do cliente e as normas de inspeção.
Passo e perfil da ranhura helicoidal
Uma ranhura helicoidal pode ser inspecionada usando uma máquina de medição por coordenadas (MMC), equipamento de medição de perfil dedicado ou outro sistema de medição adequado. Os itens importantes para a inspeção incluem:
- Passo helicoidal ou derivação
- Ângulo da hélice
- Perfil da ranhura
- Largura e profundidade do sulco
- Posição e direção do sulco
- Desvio de perfil causado pela interpolação de eixos rotativos e lineares
Caso sejam encontrados erros de inclinação ou perfil, uma análise mais aprofundada deve ser realizada. As possíveis causas incluem erro de posicionamento do eixo rotativo, folga, erro de seguimento do servo, erro de sincronização multieixos e desgaste da ferramenta. O problema não deve ser atribuído apenas à folga do eixo rotativo sem uma avaliação detalhada.
Tolerâncias geométricas
Se o desenho técnico incluir requisitos de GD&T (Dimensionamento e Tolerância Geométrica), a inspeção deve seguir os padrões de dimensionamento e tolerância geométrica especificados. Os itens podem incluir posição, orientação, paralelismo, perpendicularidade, perfil ou simetria.
O raio do fundo da ranhura, o perfil da parede da ranhura e a posição do centro devem ser avaliados de acordo com a função real da peça e as especificações do desenho.
7. Suporte confiável para usinagem multieixos em aplicações de ranhuras
Ranhuras retas e ranhuras helicoidais podem parecer recursos de ranhura simples. No entanto, na usinagem real, elas exigem um controle equilibrado do planejamento da trajetória da ferramenta, dos parâmetros de corte, da evacuação de cavacos, da vida útil da ferramenta, da fixação da peça e da sincronização multieixos.
Para ranhuras complexas e usinagem multieixos, a precisão do posicionamento do eixo rotativo, a transmissão com baixa folga, a rigidez estrutural e o desempenho da fixação afetam diretamente a qualidade da usinagem, a consistência dimensional e a eficiência da produção.
detron Machine Co., Ltd. concentra-se em mesas rotativas CNC de alta precisão para 4º e 5º eixos. Com posicionamento rotativo estável, transmissão com baixa folga, estrutura de alta rigidez e desempenho de fixação confiável, detron oferece um suporte robusto para usinagem multieixos em fresadoras.
Para fabricantes que trabalham com usinagem de ranhuras retas, usinagem de ranhuras helicoidais, usinagem de ranhuras profundas ou usinagem de ranhuras CNC complexas, as mesas rotativas detron ajudam a melhorar a estabilidade da usinagem, a precisão de posicionamento repetitivo e a eficiência geral da produção.