直溝と螺旋溝の加工:多軸同期・ツールパス計画と品質管理
CNC加工において、溝形状の特徴は一見単純に見えますが、実際には加工品質と生産効率の差が大きく現れやすい部分です。特に直溝と螺旋溝の加工では、溝幅・溝深さ・表面品質だけでなく、ツールパスの計画、切削パラメータ、回転軸と直線軸の同期補間、さらにワークのクランプ剛性など、さまざまな要素が関わってきます。ワークの構造や材料特性に応じて適切な加工戦略を選び、切削負荷と多軸運動を適切に制御できれば、加工の安定性を高められるだけでなく、工具摩耗・工具交換頻度・後工程の仕上げコストの低減にもつながります。
1. 直溝と螺旋溝の加工特性
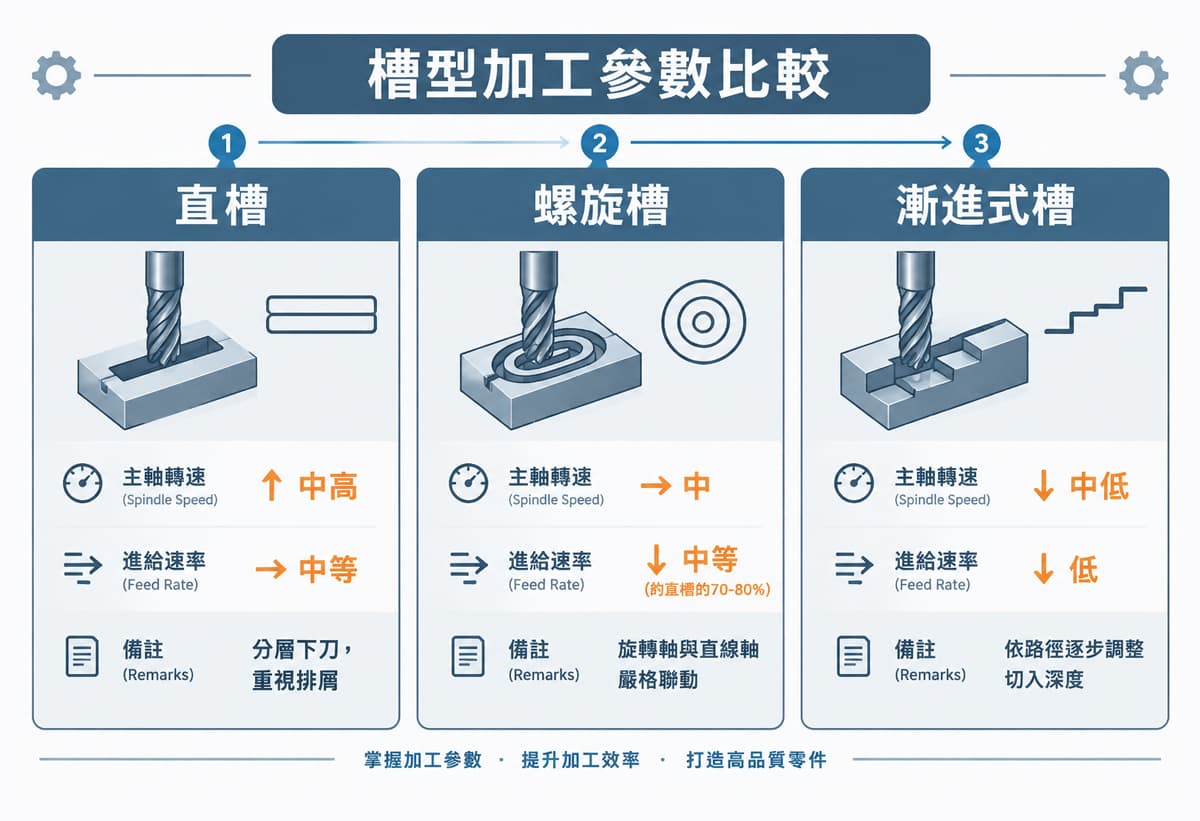
直溝加工
直溝は一般的な溝加工の特徴であり、主な加工要求には溝幅、溝深さ、溝底形状、溝壁の垂直度、表面粗さが含まれます。
そのツールパスは比較的単純ですが、硬質材料・深溝・狭い溝を加工する際には、工具の突き出し量が長すぎる、切削負荷が過大である、切りくず排出が不十分であるといった理由から、次のような問題が発生することがあります:
- 切削びびり(振動)。
- 工具のたわみ・振れ。
- 溝壁の切削痕。
- バリや構成刃先(切りくずの付着)。
- 溝幅・溝深さの寸法ばらつき。
螺旋溝加工
螺旋溝は通常、回転軸と1つまたは複数の直線軸による同期補間を必要とし、工具を設定された螺旋曲線またはリードに沿って動かします。
この種の加工は、次のような対象でよく用いられます:
- 螺旋ガイド溝。
- 工具およびツールホルダ関連部品。
- ホブおよび成形工具。
- 伝動部品や案内部品。
- 特殊な機能を持つ円筒形ワーク。
段階切削と多段送り
段階切削や多段送りは別の溝形状ではなく、直溝・螺旋溝・深溝加工に適用できるツールパス戦略です。
深溝・長い溝、または一度に重切削するのに適さないワークに対しては、加工深さに応じて段階的に切り込み、材料を徐々に除去することで、1回あたりの切削負荷を低減できます。適切なヘリカル切り込み、ランプ切り込み、または多段階の仕上げ加工と組み合わせれば、切りくず排出の状況や工具への負荷も改善され、切削びびりや工具破損のリスクを低減できます。
2. 回転軸と直線軸の同期補間
溝加工の安定性を高める鍵は、回転テーブルが回るかどうかだけではなく、回転軸と直線軸の間の同期制御能力にあります。
4軸加工や5軸加工では、回転軸は通常X・Y・Zの直線軸と協調して動作する必要があります。コントローラは加工曲線とワーク座標系に基づき、各軸の位置・速度・加減速の変化を計算し、工具を指定された輪郭に沿って動かします。
加工品質は、以下の要素の影響を受けることがあります:
- 回転軸の位置決め精度。
- 回転軸のバックラッシ。
- サーボ追従誤差。
- 多軸同期補間の精度。
- 直線軸と回転軸の加減速設定。
- ワークのクランプ剛性。
- 工具および主軸システムの振動特性。
したがって、螺旋溝や複雑な曲線の加工では、適切なツールパスを選ぶだけでなく、回転軸の位置決め性能、低バックラッシ特性、クランプ剛性、そしてコントローラの多軸連動能力を確認することが重要です。
3. 切削パラメータとツールパス計画
切削パラメータは、ワーク材料、工具材質、工具径、溝深さ、溝幅、取り代、機械剛性に応じて調整すべきであり、固定した回転数と送り設定だけを用いるべきではありません。
荒加工
荒加工の段階では通常、安定した材料除去を主な目標とし、次の点に注意します:
- 1回の切込み深さが過大にならないようにする。
- 工具の半径方向・軸方向の負荷を制御する。
- 良好な切りくず排出条件を保つ。
- 工具が長時間高負荷状態にならないようにする。
- 材料特性に応じて適切な冷却・潤滑方法を選ぶ。
仕上げ加工
仕上げ加工の段階では、寸法安定性、輪郭精度、表面粗さを優先的に考慮すべきです。次の方法で加工結果を改善できます:
- 均一で適切な仕上げ取り代を残す。
- 仕上げの切込み深さと半径方向切込み量を小さくする。
- 安定した進入・退出・切り上げ経路を用いる。
- コーナーや局部で急激な切削負荷変化が生じないようにする。
- 工具・ツールホルダ・主軸システムが十分な動的安定性を持つようにする。
深溝や長い溝には、段階切削・多段送り・ヘリカル切り込みを採用し、工具への負荷と切削びびりを低減することをおすすめします。
4. 工具摩耗と切りくず排出の管理
溝加工でよく見られるコストの問題には、工具摩耗が速い、刃先の欠け、切りくず排出不良、加工時間が長すぎる、などがあります。
切削負荷が不均一である、工具の突き出し量が長すぎる、切りくずがスムーズに排出されない場合には、刃先摩耗、構成刃先(BUE)、溝壁の擦り傷、寸法変化が生じやすくなります。深溝や狭い溝の加工では切りくず排出能力が特に重要であり、必要に応じて高圧クーラント、適切な工具後退(ペッキング)、または分割加工戦略を組み合わせ、切りくずの再切削を防ぎます。
適切な回転軸角度とツールパス計画により、工具とワークの間の切削接触条件を改善し、局部的な負荷と切削びびりを低減でき、ひいては工具寿命の延長にもつながります。
量産加工においては、工具コストを単体の工具価格だけで判断すべきではなく、次の点も総合的に評価すべきです:
- 1個あたりの加工時間。
- 工具寿命。
- 工具交換頻度。
- 工具調整時間。
- 加工不良率。
- 工具に起因する表面品質の変化。
5. 表面粗さと加工の安定性
溝面の品質は、部品の組立・摺動・シール・案内・伝動といった機能に直接影響することが多くあります。そのため、表面粗さは目視だけで判断するのではなく、図面要求と実際の機能に応じて管理すべきです。
溝面の品質に影響する要素には、次のものがあります:
- 工具刃先の状態。
- 工具の振れ。
- 主軸とツールホルダの剛性。
- 切削速度と送り速度。
- 仕上げ取り代。
- ツールパスと進入・退出の方法。
- 冷却・潤滑の条件。
- ワークのクランプと機械の振動。
仕上げ加工の段階では、均一な取り代を残し、最後の1パスの切込みが過大にならないようにします。同時に、工具の動きを滑らかに保ち、コーナー部での急な速度変化や切削痕の蓄積を減らすことで、溝壁と溝底の表面品質を改善できます。
6. 寸法・輪郭・幾何精度の検査
溝加工が完了したら、部品図面・技術規格・検査計画に従って、次の項目を確認します:
- 溝幅と溝深さ。
- 溝底形状と隅R。
- 溝壁の垂直度または輪郭。
- 溝の位置度と方向。
- 溝壁にバリ・擦り傷・異常な切削痕がないか。
- 螺旋溝のピッチ・リード・ねじれ角。
- 表面粗さ。
- 図面に指定された寸法公差と幾何公差。
溝幅と溝深さ
溝幅と溝深さの合否基準は、部品図面と機能要求に基づくべきであり、単一の数値をすべての溝加工に一律に適用すべきではありません。
溝の種類・寸法・精度要求に応じて、次の測定器具を使用できます:
- ピンゲージまたは栓ゲージ。
- デプスゲージ。
- 内径測定器。
- 専用の溝幅ゲージ。
- 画像測定機。
- 三次元座標測定機。
例えば精密なはめあい部品では ±0.02 mm 以内、あるいはより厳しい公差が要求されることもありますが、実際の公差は必ず設計図面・顧客規格・検査基準に従うべきです。
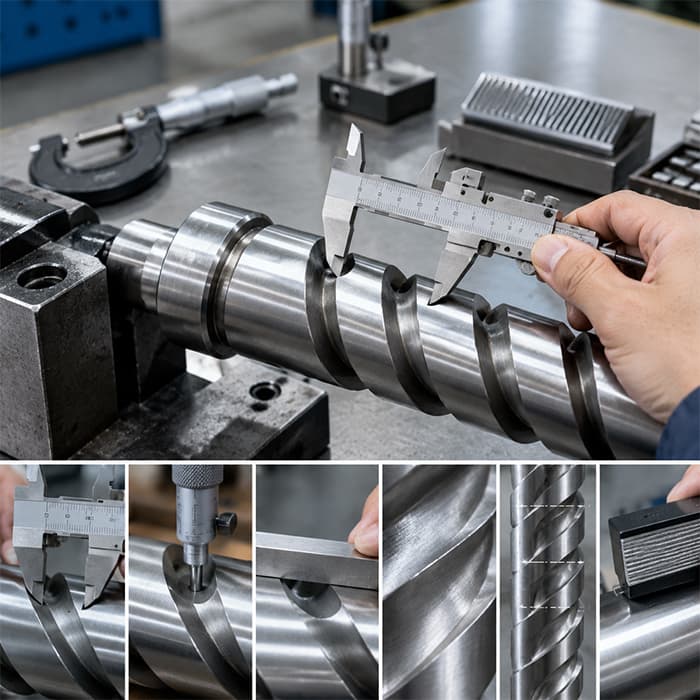
螺旋溝のピッチと輪郭
螺旋溝は、三次元座標測定機(CMM)、専用の輪郭測定装置、その他の適した測定システムを用いて、次の項目を検査できます:
- 螺旋のピッチまたはリード。
- ねじれ角。
- 溝形状の輪郭。
- 溝幅と溝深さ。
- 溝の位置と方向。
- 回転軸と直線軸の連動によって生じる輪郭のずれ。
測定結果にピッチや輪郭の誤差が現れた場合は、回転軸の位置決め誤差、バックラッシ、サーボ追従誤差、多軸同期誤差、工具摩耗などの要因をさらに分析すべきであり、回転軸のバックラッシだけに原因を帰結すべきではありません。
幾何公差
設計図面に該当する指示がある場合は、GD&T(幾何寸法・公差)の要求に従い、溝の位置度・姿勢公差(方向)・平行度・直角度・輪郭度・対称度などの項目を検査します。
溝底の隅R、溝壁の輪郭、中心位置が要求を満たしているかどうかは、実際の機能と図面規格に基づいて判定します。
7. 安定した多軸連動加工のサポート
直溝と螺旋溝は、一見すると異なる溝形状の特徴にすぎないように見えますが、実際の加工では、ツールパス計画・切削パラメータ・切りくず排出条件・工具寿命・ワークのクランプ・多軸同期制御能力が同時に試されます。
複雑な溝形状や多軸連動加工では、回転軸の位置決め精度、低バックラッシ特性、構造剛性、クランプ性能が、いずれも加工品質・寸法の一貫性・生産効率に直接影響します。
detron Machinery Co., Ltd. は、高精密CNCの第4軸・第5軸割出し回転テーブルに注力しており、安定した回転位置決め、低バックラッシ伝動、高剛性構造、信頼性の高いクランプ性能により、フライス盤に多軸連動加工のサポートを提供し、複雑な溝形状加工の安定性・繰り返し位置決め精度・全体的な生産効率の向上をお手伝いします。